


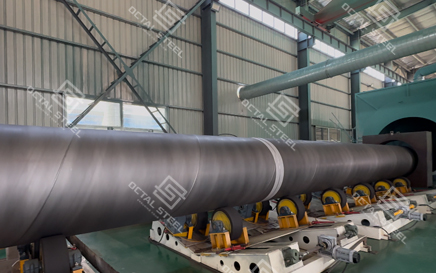
Rurociąg SSAW (spawany spiralnie).
GNEE dostarcza kompletne i zintegrowane linie produkcyjne do rur LSAW, SSAW, ERW, rur bez szwu i powłok antykorozyjnych. Wszystkie sekcje -od przygotowania arkusza/kręgu, formowania i spawania po badania nieniszczące (NDT), ukosowanie i powlekanie 3LPE/FBE- zaprojektowano tak, aby współpracowały jako pojedynczy system, a nie jako oddzielne wyspy sprzętu.
Inwestując w fabrykę rur stalowych, nie kupujesz tylko maszyn: kupujesz zdolność produkcyjną, jakość produktu i niezawodność dostaw na następne 10–20 lat. Źle zaprojektowana linia oznacza wąskie gardła, niestabilną jakość i ciągłe rozwiązywanie problemów. Linia o odpowiedniej wielkości działa płynnie, produkuje rury, które przechodzą kontrolę i pomaga wygrywać projekty.
Oprócz linii mechanicznej integrujemy nowoczesne inteligentne systemy sterowania szeroko stosowane w głównych chińskich hutach stali: parametry produkcyjne, prądy spawania, temperatury, prędkości linii i wyniki badań NDT są rejestrowane i aktualizowane w czasie rzeczywistym. Ten rodzaj cyfrowego sterowania i rejestrowania danych oferuje:
- Bardziej stabilna i powtarzalna jakość produktu
- Pełna identyfikowalność produkcji i kontroli jakości dla każdego rurociągu
- Szybsze rozwiązywanie problemów, gdy coś pójdzie nie tak
- Bardziej przejrzyste monitorowanie KPI i wydajności w zarządzaniu zakładem
Dla kupującego oznacza to jednego dostawcę odpowiedzialnego zarówno za linię produkcyjną, jak i jej cyfrowy szkielet, z procesami już dostosowanymi do standardów API/ASTM/EN/GB oraz zakład łatwiejszy w uruchomieniu, zarządzaniu i utrzymaniu.
Linia do produkcji rur LSAW (JCOE)
Do wysokiej jakości rurociągów i rur konstrukcyjnych o dużej średnicy oferujemy kompletne linie JCOE LSAW, w tym:
| Etap procesu | Główne wyposażenie | Główna funkcja i obsługiwane standardy |
|---|---|---|
| Kontrola surowca | Automatyczny skaner blachy UT + system znakowania laserowego | 100% wykrywalność defektów, pełna identyfikowalność (API 5L, EN 10219) |
| Przygotowanie krawędzi | Precyzyjna frezarka krawędziowa + giętarka | Doskonała geometria skosu spawalniczego, tolerancja ±0,1mm |
| W kształcie | J-C-O-E prasa progresywna (do 3000 ton) + ramy do wstępnego gięcia | Jednolita okrągłość, minimalne naprężenia szczątkowe, średnica zewnętrzna do 1626 mm |
| Spawalniczy | Wieloprzewodowe stacje SAW wewnętrzne i zewnętrzne (4+4) | Spoiny z pełną penetracją, spełniające wymagania API 5L/ISO 3183 |
| Rozbudowa i kalibracja | 9-rolkowy mechaniczny ekspander/jednostka rozprężania na zimno | Dokładna tolerancja średnicy zewnętrznej ± 0,5%, poprawiona granica plastyczności |
| NDT i kontrola jakości | Całe ciało online/offline UT + RT na ściegach spoiny | 100% pokrycia, spełnia wymagania PSL2 i EN/GB stron trzecich |
| Próba hydrostatyczna | Stół wysokociśnieniowy (do 500 bar) + automatyczne ważenie | Sprawdza szczelność ciśnieniową i dokładne obliczenie ciężaru |
| Skończyć | Cięcie muchowe, fazowanie końcówek (30 stopni ±5 stopni), czyszczenie | Gotowy do spawania i powlekania w terenie, bez dodatkowej obróbki |
Linia ta nadaje się do produkcji rur API 5L / ISO 3183 / GB/T 9711 do przesyłu ropy, gazu i wody na duże odległości, a także do ciężkich zastosowań konstrukcyjnych i palowania.
Rurociąg SSAW (spawany spiralnie).
Do wysokowydajnej produkcji długich rur spiralnych dostarczamy:
| Etap procesu | Główne wyposażenie | Główna funkcja i obsługiwane standardy |
|---|---|---|
| Przygotowanie rolki | Automatyczna odwijarka + równiarka + frezowanie krawędzi + łączenie taśm | Idealne wyrównanie taśmy, krawędzie gotowe do spawania (API 5L, ASTM A252) |
| tworzenie spirali | Trójwalcowy zespół formujący z regulowanym kątem formowania (30 stopni – 70 stopni) | Precyzyjne sterowanie śmigłem, zakres średnicy zewnętrznej 219–3048 mm |
| Spawalniczy | Wieloprzewodowe stacje wewnętrzne i zewnętrzne SAW (do 4+4) + system odzyskiwania topnika | Spoiny z pełną penetracją, duża wydajność stapiania, kwalifikacja do PSL2 |
| Kontrola jakości w internecie | Śledzenie szwu w czasie rzeczywistym + ultradźwiękowe monitorowanie spoiny | 100% kontrola spoiny podczas produkcji, spełnia wymagania DNV-GL |
| Zakończ cięcie i wykańczanie | Latająca piła tnąca + czoło + hydrauliczny zespół zaokrąglający | Czyste, kwadratowe końce, skos 30 stopni ± 5 stopni, gotowe do spawania w terenie |
| Badania NDT i hydrostatyczne | Offline full body UT + ława hydrostatyczna wysokociśnieniowa (do 500 bar) | Pełna kontrola integralności, automatyczna rejestracja masy i długości |
| Obsługa materiałów | Przenośniki rolkowe + wózki transferowe + automatyczny system układania | Bezpieczne obchodzenie się z rurami dłuższymi niż 18 m, zmniejsza uszkodzenia powierzchni |
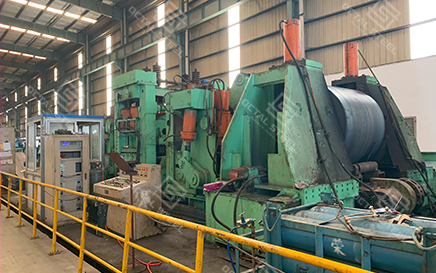
Rurociąg ERW (wysokiej częstotliwości).
Do małych i średnich średnic oferujemy frezarki do rur ERW o wysokiej częstotliwości z prostym szwem, w tym:
| Etap procesu | Główne wyposażenie | Główna funkcja i obsługiwane standardy |
|---|---|---|
| Przygotowanie rolki | Odwijak + precyzyjne cięcie + akumulator taśmy + automatyczne łączenie taśm | Ciągłe podawanie, idealne wyrównanie krawędzi taśmy (API 5L, ASTM A53) |
| W kształcie | Formowanie klatek + skrzynki przelotowe z żebrami z kasetami szybkiej wymiany | Precyzyjna okrągłość, zakres średnic zewnętrznych 21,3–660 mm (½″–26″) |
| Spawalniczy | Spawarka półprzewodnikowa wysokiej częstotliwości (200–800 kW) + wałek impedancyjny | Spawanie z pełną penetracją z prędkością do 120 m/min, z kwalifikacją PSL2 |
| Usuwanie sznurka | Wewnętrzny i zewnętrzny system uncordingu (chłodzony powietrzem lub wodą) | Czysty obszar spoiny, gładka powierzchnia ID/OD |
| Obróbka cieplna szwów | Indukcyjny piec normalizujący typu Inline | Jednolita mikrostruktura, poprawiona wytrzymałość i plastyczność spawania |
| Kalibrowane i prostowane | Pociąg czołowy Turka + prostownica wielowalcowa | Tolerancja OD ±0,5%, prostoliniowość Mniejsza lub równa 1:2000 |
| NDT i hydrotest | Prądy wirowe + UT całego ciała + ława hydrostatyczna (do 500 bar) | 100% kontrola spawów i korpusów, spełnia wymagania API 5L PSL2 / ASTM A53 |
| Skończyć | Cięcie muchowe, fazowanie/gwintowanie końcówek, pakowanie i znakowanie | Gotowe do natychmiastowej wysyłki lub powlekania |
Linia ta obejmuje normy ASTM A53, API 5L, EN 10219, rury wodociągowe i gazowe, konstrukcyjne profile drążone oraz inne zastosowania nisko- i średniociśnieniowe.

Rury bez szwu (walcowane na gorąco i wykończone)
W przypadku projektów rur bez szwu możemy zaprojektować i dostarczyć kluczowy sprzęt do:
| Etap procesu | Główne wyposażenie | Główna funkcja i obsługiwane standardy |
|---|---|---|
| Przygotowanie kęsów | Piec grzewczy z belką kroczącą + system centrowania i przenoszenia kęsów | Równomierne ogrzewanie 1250–1280 stopni, precyzyjne centrowanie do wykrawania |
| Wbijanie | Dwuwalcowy zespół wykrawania poprzecznego Mannesmann lub wykrawarka stożkowa | Wykonanie pustej skorupy, OD 60–220 mm, ścianka 5–30 mm |
| Wydłużanie i skracanie ścian | Tren z trzpieniem (5–8 pudełek) lub trzpień ustalający + pociąg z wtyczką | Zakres średnicy zewnętrznej 21,3–660 mm, ścianka 2,5–70 mm, spełnia wymagania API 5CT / ASTM A106 |
| Kalibrowany i gotowy laminat | Zespół redukcyjny-napinacz (SRM) składający się z 18–28 skrzynek + napinacz | Końcowa tolerancja OD ±0,5%, ścianka ±8%, idealna okrągłość |
| Chłodzenie i prostowanie | Łóżko chłodzące + 9-rolkowa prostownica obrotowa | Prostoliniowość Mniejsza lub równa 1:2000, kontrolowane chłodzenie mikrostruktury |
| Obróbka cieplna | Piec normalizujący / Q&T pomostów + hartowanie wodą | Pełna zdolność Q&T dla N80Q, P110, Q125, 13Cr |
| NDT i badania | Pełny korpus UT + EC + ława hydrostatyczna (do 700 bar) | 100% kontrola, spełnia API 5CT PSL2/3, EN 10204 3.2 |
| linia mety | Piła docięta na długość + fazowanie CNC + gwintowanie + znakowanie | Gotowy do połączeń premium i natychmiastowego wejścia na pokład |
Linia bez szwu nadaje się do produkcji rur kotłowych, OCTG, rur wysokociśnieniowych i rur ze stopów wysokotemperaturowych.
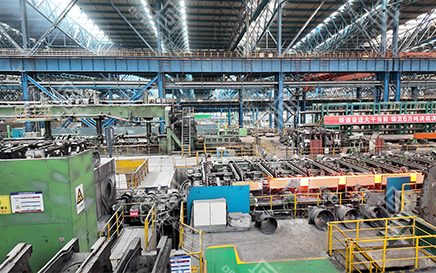
Powłoki antykorozyjne i linie powlekania
Aby zakończyć łańcuch produkcyjny, GNEE dostarcza również linie do powlekania zewnętrznego i wewnętrznego dostosowane do pociągów rurowych:
| Etap procesu | Główne wyposażenie | Główna funkcja i obsługiwane standardy |
|---|---|---|
| Przygotowanie powierzchni | Śrutowanie w cyklu zamkniętym + odpylanie + podgrzewanie indukcyjne | Czyszczenie SA 2.5, temperatura powierzchni 40-60 stopni dla doskonałej przyczepności |
| Elementarz FBE | Elektrostatyczne pistolety proszkowe + system złoża fluidalnego | Jednolita warstwa FBE o grubości 350–600 μm, spełnia standardy CSA Z245.20, NACE |
| Warstwa klejąca i PE/PP | Wytłaczarka + matryca T do kleju + wytłaczanie boczne PE/PP | 3LPE/3LPP ogółem 2,5–4,5 mm, wytrzymałość na odrywanie większa lub równa 250 N/cm w 23 stopniach |
| Hartowanie i hartowanie wodą | Tunel hartowania wody o obiegu zamkniętym + sekcja chłodzenia powietrzem | Szybkie chłodzenie, pozwala uniknąć uszkodzeń spowodowanych krystalizacją PE |
| Wykrywanie porów | Wysokonapięciowy detektor porów prądu stałego (regulowany 25 kV) | Gwarancja 100% braku porów, spełnia wymagania NACE SP0274 |
| Powłoka wewnętrzna (opcjonalnie) | Śrutowanie wnętrz + lanca natryskowa z płynną żywicą epoksydową/FBE | Wewnętrzna wyściółka o grubości 300–500 μm zapewniająca wydajność wody pitnej lub przepływu |
| Kontrola końcowa i obsługa | Automatyczne znakowanie, stanowisko do badania grubości/przyczepności + system transportu rur | Kompletny raport kontroli jakości dla każdego rurociągu, gotowy do natychmiastowej wysyłki |
Linia do produkcji powłok antykorozyjnych 3LPE (zewnętrzny system antykorozyjny rur).
Linia do produkcji powłok 3LPE została zaprojektowana do nakładania trójwarstwowego systemu polietylenowego-stopionego podkładu epoksydowego (FBE), kleju kopolimerowego i płaszcza zewnętrznego PE- na rury stalowe w celu długoterminowej ochrony antykorozyjnej rurociągów zakopanych i zanurzonych. W konfiguracji GNEE linia powlekania 3LPE jest zintegrowana z poprzedzającymi ciągami rur w celu utrzymania stałego stanu powierzchni, kontroli temperatury i prędkości linii, co ma kluczowe znaczenie dla jednorodności grubości powłoki i przyczepności.
Proces rozpoczyna się od śrutowania w cyklu zamkniętym w celu uzyskania czystości powierzchni SA 2,5, a następnie następuje wstępne nagrzewanie indukcyjne w celu utrzymania powierzchni stali w kontrolowanym przedziale temperatur odpowiednim dla przyczepności FBE. Powłokę FBE nakłada się za pomocą elektrostatycznych pistoletów proszkowych lub systemu złoża fluidalnego, zwykle tworząc jednolitą powłokę epoksydową w zakresie 350–600 μm, zgodnie z wymaganiami ISO 21809 i NACE.
Po żelowaniu FBE rura wchodzi do sekcji klejenia i wytłaczania PE, gdzie za pomocą wytłaczarki i systemu T-die nakładana jest warstwa kleju kopolimerowego i wykończenie PE. Całkowita grubość powłoki jest zwykle kontrolowana w zakresie 2,5–4,5 mm dla standardowych systemów 3LPE, przy wartościach przyczepności do odrywania zwykle przekraczających 250 N/cm przy 23 stopniach, w zależności od specyfikacji projektu. Tunel hartowania w wodzie o zamkniętym obiegu z chłodzeniem powietrzem stabilizuje warstwę PE bez powodowania uszkodzeń krystalizacyjnych lub naprężeń szczątkowych.
Kontrola jakości na linii produkcyjnej powłok 3LPE odbywa się online. Każda rura poddawana jest 100% detekcji porów za pomocą regulowanego detektora wysokiego napięcia prądu stałego (do 25 kV) w celu sprawdzenia integralności powłoki pozbawionej porów, a następnie pomiarowi grubości, testowi przyczepności i kontroli wizualnej. W razie potrzeby tę samą linię można skonfigurować do stosowania wewnętrznych powłok epoksydowych lub FBE, co pozwala na połączenie zewnętrznej ochrony przed korozją i rozwiązań zapewniających efektywność przepływu wewnętrznego.
Dostarczając linię do produkcji powłok 3LPE jako część kompletnego pakietu do produkcji i wykańczania rurociągów, GNEE umożliwia stałą wydajność powlekania, identyfikowalne zapisy kontroli i systemy powłok gotowe do montażu na rurociągach bez dodatkowej obsługi i przeróbek.
Po co pracować z GNEE nad kompletnymi liniami
- Jeden pakiet, od rur stalowych po powłoki: LSAW, SSAW, ERW, linie bez szwu i linie do powlekania zaprojektowane tak, aby współpracowały ze sobą, a nie były montowane od różnych dostawców.
- Proces + wyposażenie: dostarczamy nie tylko maszyny, ale także układy procesów, dobór sprzętu, listę mediów i podstawowe parametry procesu w oparciu o standardy API/ASTM/EN.
- Wsparcie przy instalacji i uruchomieniu: nadzór nad instalacją, uruchomienie, produkcja próbna oraz szkolenie operatorów i personelu konserwacyjnego.
- Prawdziwe doświadczenie w zakresie pociągów rurowych: nasze rozwiązania opierają się na już działających instalacjach do realizacji projektów rurociągów, OCTG, palowania i rur powlekanych na Bliskim Wschodzie, w Azji, Europie i Ameryce Południowej.
- Inteligentna i cyfrowa baza produkcyjna rur stalowych: Nowoczesne zakłady przechodzą od prostej automatyzacji do prawdziwie cyfrowej i inteligentnej produkcji. GNEE może pomóc Ci zbudować nie tylko linię produkcyjną, ale inteligentną bazę produkcyjną rur stalowych z systemem operacyjnym klasy miliona ton. Zamiast izolowanych maszyn, cały zakład jest połączony poprzez zintegrowaną platformę MES/SCADA: dane w czasie rzeczywistym z każdej kluczowej stacji -formowania, spawania, obróbki cieplnej, badań nieniszczących, hydrotestów i powlekania- przesyłają dane w czasie rzeczywistym do jednego systemu. Szybkość produkcji, prąd spawania, temperatura i grubość powłoki są monitorowane i dostosowywane na bieżąco. Cyfrowa identyfikowalność całego procesu: każda rura prowadzi swój własny zapis cyfrowy: numer odlewu, parametry formowania, wyniki badań NDT, ciśnienie próby wodnej, dane powłoki. Obsługuje to standardy API/ASTM/EN/GB i znacznie ułatwia audyty stron trzecich. Inteligentne planowanie i harmonogramowanie produkcji: system może równoważyć zamówienia, gatunki i rozmiary na całej linii, pomagając w prowadzeniu konkurencyjnej produkcji o wartości milionów ton przy mniejszej liczbie wąskich gardeł i większej wydajności linii. Jakość oparta na danych oraz badania i rozwój: trendy jakościowe i dane procesowe są przechowywane i analizowane, dzięki czemu Twój zespół techniczny może zoptymalizować procedury spawania, receptury powłok i krzywe obróbki cieplnej, zamiast polegać wyłącznie na doświadczeniu. Dla inwestorów i właścicieli zakładów oznacza to, że nowy zakład jest nie tylko „zautomatyzowany” na papierze, ale faktycznie podnosi jego cyfrowe możliwości produkcyjne i poziom techniczny. Otrzymujesz zakład zdolny do produkcji konkurencyjnych rur stalowych na dużą skalę, z przejrzystością, stabilnością i wydajnością, jakich oczekują nowoczesne projekty rurociągów i energetyki.
- Dane w czasie rzeczywistym z każdej kluczowej stacji: formowania, spawania, obróbki cieplnej, badań NDT, hydrotestów i powlekania, dostarczają aktualne dane do jednego systemu. Szybkość produkcji, prąd spawania, temperatura i grubość powłoki są monitorowane i dostosowywane na bieżąco.
- Cyfrowa identyfikowalność całego procesu: każda rura prowadzi swój własny zapis cyfrowy: numer odlewu, parametry formowania, wyniki badań NDT, ciśnienie próby wodnej, dane powłoki. Obsługuje to standardy API/ASTM/EN/GB i znacznie ułatwia audyty stron trzecich.
- Inteligentne planowanie i harmonogramowanie produkcji: system może równoważyć zamówienia, gatunki i rozmiary na całej linii, pomagając w prowadzeniu konkurencyjnej produkcji o wartości milionów ton przy mniejszej liczbie wąskich gardeł i większej wydajności linii.
- Jakość oparta na danych oraz badania i rozwój: trendy jakościowe i dane procesowe są przechowywane i analizowane, dzięki czemu Twój zespół techniczny może zoptymalizować procedury spawania, receptury powłok i krzywe obróbki cieplnej, zamiast polegać wyłącznie na doświadczeniu.
Jeden pakiet, od rur stalowych po powłoki: LSAW, SSAW, ERW, linie bez szwu i linie do powlekania zaprojektowane tak, aby współpracowały ze sobą, a nie były montowane od różnych dostawców.
Proces + wyposażenie: dostarczamy nie tylko maszyny, ale także układy procesów, dobór sprzętu, listę mediów i podstawowe parametry procesu w oparciu o standardy API/ASTM/EN.
Wsparcie przy instalacji i uruchomieniu: nadzór nad instalacją, uruchomienie, produkcja próbna oraz szkolenie operatorów i personelu konserwacyjnego.
Prawdziwe doświadczenie w zakresie pociągów rurowych: nasze rozwiązania opierają się na już działających instalacjach do realizacji projektów rurociągów, OCTG, palowania i rur powlekanych na Bliskim Wschodzie, w Azji, Europie i Ameryce Południowej.
Inteligentna i cyfrowa baza produkcyjna rur stalowych
Nowoczesne zakłady produkujące rury przechodzą od prostej automatyzacji do prawdziwie cyfrowej i inteligentnej produkcji. GNEE może pomóc Ci zbudować nie tylko linię produkcyjną, ale inteligentną bazę produkcyjną rur stalowych z systemem operacyjnym klasy miliona ton.
Zamiast izolowanych maszyn, cały zakład jest połączony poprzez zintegrowaną platformę MES/SCADA:
- Dane w czasie rzeczywistym z każdej kluczowej stacji: formowania, spawania, obróbki cieplnej, badań NDT, hydrotestów i powlekania, dostarczają aktualne dane do jednego systemu. Szybkość produkcji, prąd spawania, temperatura i grubość powłoki są monitorowane i dostosowywane na bieżąco.
- Cyfrowa identyfikowalność całego procesu: każda rura prowadzi swój własny zapis cyfrowy: numer odlewu, parametry formowania, wyniki badań NDT, ciśnienie próby wodnej, dane powłoki. Obsługuje to standardy API/ASTM/EN/GB i znacznie ułatwia audyty stron trzecich.
- Inteligentne planowanie i harmonogramowanie produkcji: system może równoważyć zamówienia, gatunki i rozmiary na całej linii, pomagając w prowadzeniu konkurencyjnej produkcji o wartości milionów ton przy mniejszej liczbie wąskich gardeł i większej wydajności linii.
- Jakość oparta na danych oraz badania i rozwój: trendy jakościowe i dane procesowe są przechowywane i analizowane, dzięki czemu Twój zespół techniczny może zoptymalizować procedury spawania, receptury powłok i krzywe obróbki cieplnej, zamiast polegać wyłącznie na doświadczeniu.
Dane w czasie rzeczywistym z każdej kluczowej stacji: formowania, spawania, obróbki cieplnej, badań NDT, hydrotestów i powlekania, dostarczają aktualne dane do jednego systemu. Szybkość produkcji, prąd spawania, temperatura i grubość powłoki są monitorowane i dostosowywane na bieżąco.
Cyfrowa identyfikowalność całego procesu: każda rura prowadzi swój własny zapis cyfrowy: numer odlewu, parametry formowania, wyniki badań NDT, ciśnienie próby wodnej, dane powłoki. Obsługuje to standardy API/ASTM/EN/GB i znacznie ułatwia audyty stron trzecich.
Inteligentne planowanie i harmonogramowanie produkcji: system może równoważyć zamówienia, gatunki i rozmiary na całej linii, pomagając w prowadzeniu konkurencyjnej produkcji o wartości milionów ton przy mniejszej liczbie wąskich gardeł i większej wydajności linii.
Jakość oparta na danych oraz badania i rozwój: trendy jakościowe i dane procesowe są przechowywane i analizowane, dzięki czemu Twój zespół techniczny może zoptymalizować procedury spawania, receptury powłok i krzywe obróbki cieplnej, zamiast polegać wyłącznie na doświadczeniu.
Dla inwestorów i właścicieli zakładów oznacza to, że nowy zakład jest nie tylko „zautomatyzowany” na papierze, ale faktycznie podnosi jego cyfrowe możliwości produkcyjne i poziom techniczny. Otrzymujesz zakład zdolny do produkcji konkurencyjnych rur stalowych na dużą skalę, z przejrzystością, stabilnością i wydajnością, jakich oczekują nowoczesne projekty rurociągów i energetyki.
Poproś o bezpłatną wycenę już teraz!
Popularne Tagi: linie do produkcji rur stalowych: lsaw, ssaw, erw, bez szwu i powłoka 3lpe, dostawca, dostosowane, hurt, tanio, rabat, cennik, niska cena, w magazynie, bezpłatna próbka


