


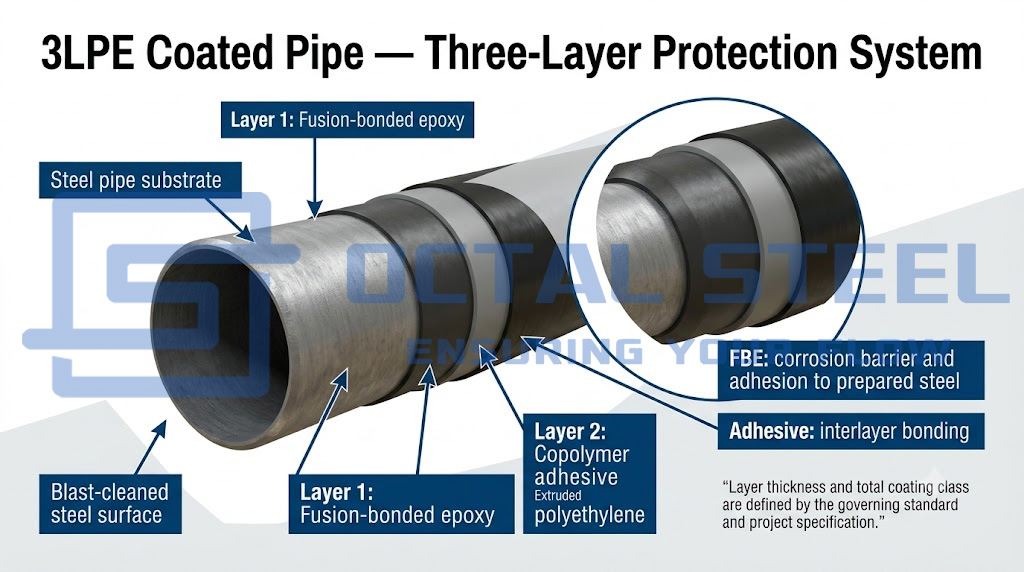
Rura powlekana 3LPE (trójwarstwowa rura powlekana polietylenem) jest zabezpieczona stopionym podkładem epoksydowym, klejem kopolimerowym i zewnętrzną warstwą wytłaczanego polietylenu. System powłokowy nakłada się na bezszwową lub spawaną stalową rurę przewodową. Podkład FBE nakłada się bezpośrednio na oczyszczoną i podgrzaną powierzchnię stali, tworząc podstawową warstwę ochronną przed korozją; Klej zapewnia chemiczne i mechaniczne połączenie żywicy epoksydowej z polietylenem; a warstwa PE zapewnia grubość, wytrzymałość i odporność na wilgoć niezbędną do ochrony rury podczas podnoszenia, transportu, przechowywania, wodowania i zasypywania. System jest zwykle przeznaczony do zakopanych lub zanurzonych rurociągów naftowych, gazowych i transportowych, linii zbiorczych, przepraw przez rzeki i tras przebiegających przez gleby mokre lub korozyjne, gdzie odporność na korozję musi być połączona z ochroną przed uderzeniami, wgnieceniami i ścieraniem. W przypadku oporu HDD, wypełnienia skalnego, podwyższonej temperatury pracy lub powłoki z podsypki betonowej, klasa powłoki, ochrona przed ścieraniem, geometria cięcia i zgodność złączy terenowych wymagają kwalifikacji specyficznych dla projektu.
System powłokowy 3LPE należy uważać za zintegrowany, oparty na normach system ochrony przed korozją, zaprojektowany, kwalifikowany i kontrolowany pod kątem określonych warunków pracy, a nie prostą kombinację trzech warstw powłoki. Powłoka musi zapewniać skuteczną odporność na zanieczyszczenia od strony gruntu i oczekiwane cykle termiczne; jednakże właściwości tych nie należy wykorzystywać do kompensowania niepełnego pokrycia FBE, niewystarczającego utwardzenia FBE lub niewystarczającej przyczepności kleju.
GNEE dostarcza rury powlekane 3LPE z bezszwową rurą bazową, HFW/ERW, LSAW i SSAW do zakopanych lub zanurzonych rurociągów naftowych, gazowych i transportowych. Wymagania dotyczące rur podstawowych i powłok można skoordynować z normami API Spec 5L, ISO 3183, ISO 21809-1, DIN 30670-1, CSA Z245.21 i zatwierdzonymi specyfikacjami projektu. Poniższa tabela oddziela funkcję i podstawowe wymagania dotyczące akceptacji każdej warstwy w systemie powłokowym 3PE.
| Warstwa kryjąca | Tworzywo | Funkcja inżynierska | Podstawowa obawa dotycząca akceptacji |
|---|---|---|---|
| Pierwsza warstwa | Klej epoksydowy (FBE) | Przylega do przygotowanej stali i stanowi podstawową warstwę ochronną przed korozją | Czystość powierzchni, profil, temperatura aplikacji, utwardzanie i ciągłość powłoki |
| Druga warstwa | Klej kopolimerowy lub szczepiony | Łączy chemicznie i mechanicznie żywicę epoksydową z warstwą polietylenu | Kompatybilność materiałów, temperatura wytłaczania i okno aplikacji |
| Trzecia warstwa | wytłaczany polietylen | Zapewnia odporność na wilgoć i chroni leżące poniżej warstwy przed uderzeniami, wgnieceniami i ścieraniem | Całkowita grubość, ciągłość, odporność na uderzenia i uszkodzenia podczas obsługi |
Specyfikacje rur powlekanych 3LPE
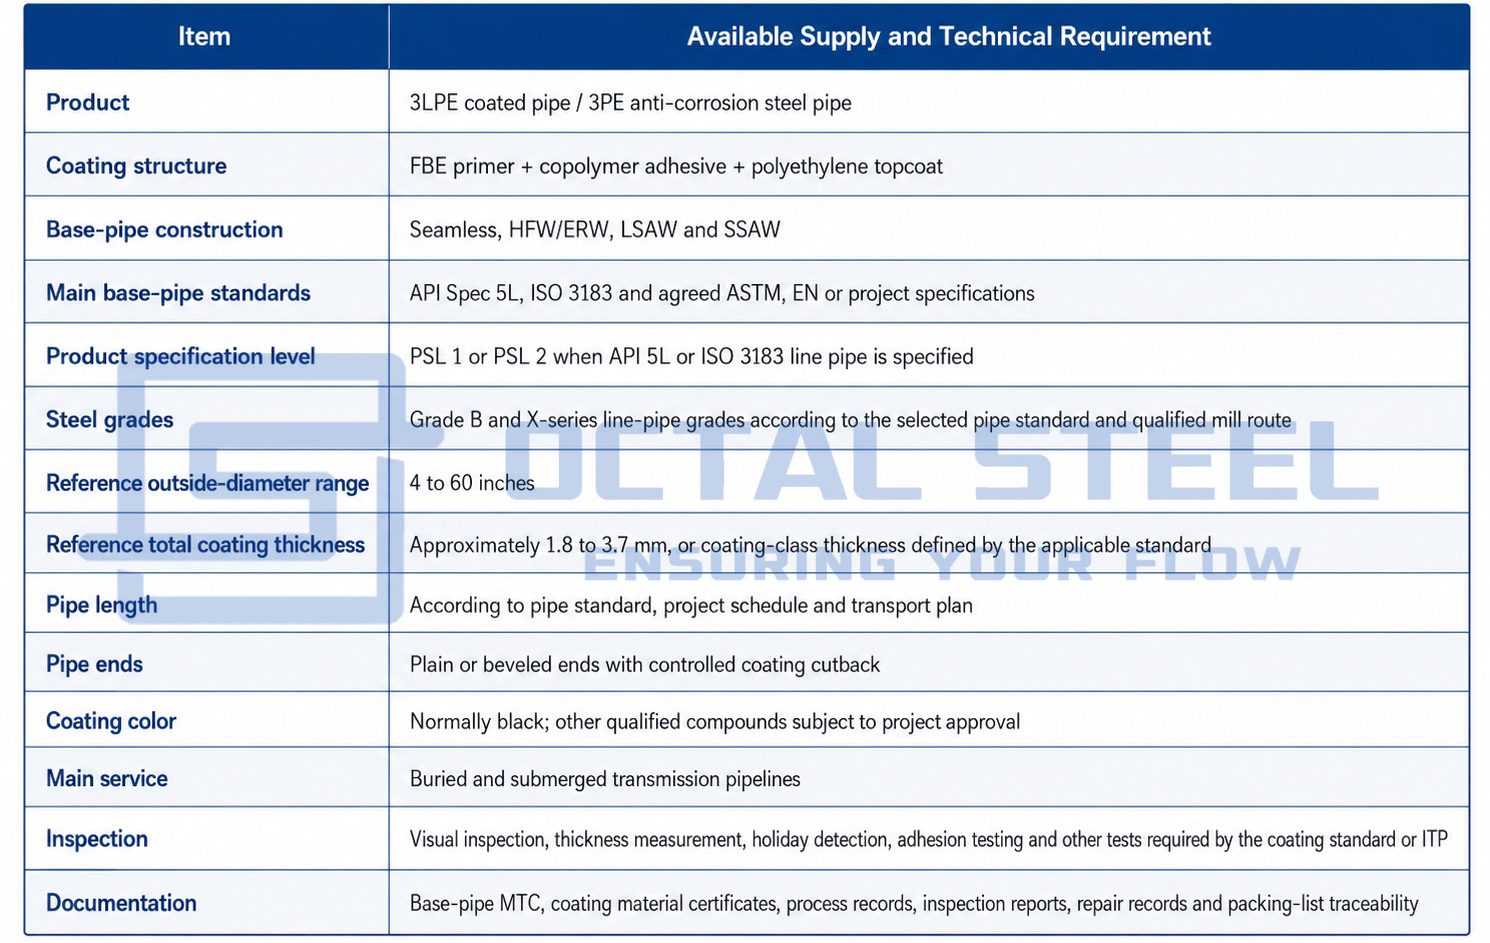
Zakres dostaw 4–60 cali i zakres referencyjny powłoki około 1,8–3,7 mm. Ostateczna dostępność zależy od wymiarów rury podstawowej, wydajności linii powlekania, klasy powłoki i kwalifikacji projektu.
Pobierz: 3LPE_Coated_Pipe_Specification_and_Ordering_Guide.pdf
Standardy i zgodność rurociągów 3LPE
Rura podstawowa i powłoka zewnętrzna podlegają różnym dokumentom technicznym. Certyfikat rury bazowej potwierdza produkt stalowy. Samo to nie potwierdza, że powłoka zewnętrzna spełnia specyfikację powłoki projektowej.
| Reguła | Zakres w zamówieniu na rurę 3LPE |
|---|---|
| ISO 21809-1:2018 | Nakładane w zakładach, trójwarstwowe powłoki zewnętrzne z PE i PP do zakopanych lub zanurzonych rur stalowych |
| DIN 30670-1:2024 | Fabrycznie nakładane powłoki z wytłaczanego polietylenu na rury i kształtki stalowe |
| CSA Z245.21:22 | Kwalifikacja, zastosowanie, kontrola, testowanie, obsługa i przechowywanie nakładanej w zakładach powłok polietylenowych do rur stalowych |
| Specyfikacja API 5L | Wymagania dotyczące produkcji i akceptacji rur stalowych bez szwu i spawanych |
| ISO 3183:2019 | Rury stalowe bez szwu i spawane PSL 1 i PSL 2 do rurociągowych systemów transportowych |
| ISO 8501-1 | Wizualna ocena czystości powierzchni stali przed powlekaniem |
| Seria ISO 8502 | Ocena pyłu, soli rozpuszczalnych i innych zanieczyszczeń powierzchniowych |
| Seria ISO 8503 | Pomiar i ocena profilu powierzchni śrutowanej |
| Specyfikacja powłoki projektowej | Klasa temperaturowa, klasa grubości, cięcie, częstotliwość testów, kryteria akceptacji i dokumentacja |
ISO 3183:2019 zachowuje ważność po rewizji w 2026 r. i obejmuje rury stalowe bez szwu i spawane PSL 1 i PSL 2. DIN wymienia DIN 30670-1:2024 jako aktualną normę dotyczącą fabrycznie stosowanej powłoki wytłaczanej PE, natomiast CSA Z245.21:22 obejmuje wymagania kwalifikacyjne, stosowanie, kontrolę, testowanie, obsługę i przechowywanie powłoki.
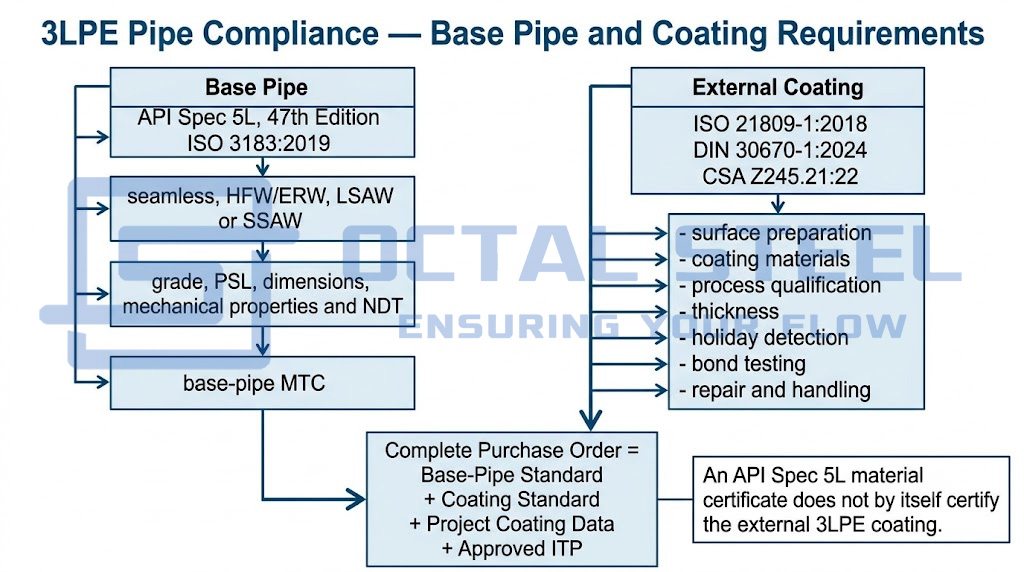
Dlatego w zamówieniu należy wskazać oba dokumenty, np.:
Rura przewodowa API Spec 5L PSL 2 z powłoką zewnętrzną 3LPE zgodną z normą ISO 21809-1, obejmującą określoną klasę powłoki, temperaturę projektową, minimalną grubość, cięcie i projektowy ITP.
Zapisanie wyłącznie „rury API 5L 3LPE” powoduje, że klasa powłoki i wymagania akceptacyjne są niekompletne.
Reprezentatywna grubość powłoki 3LPE
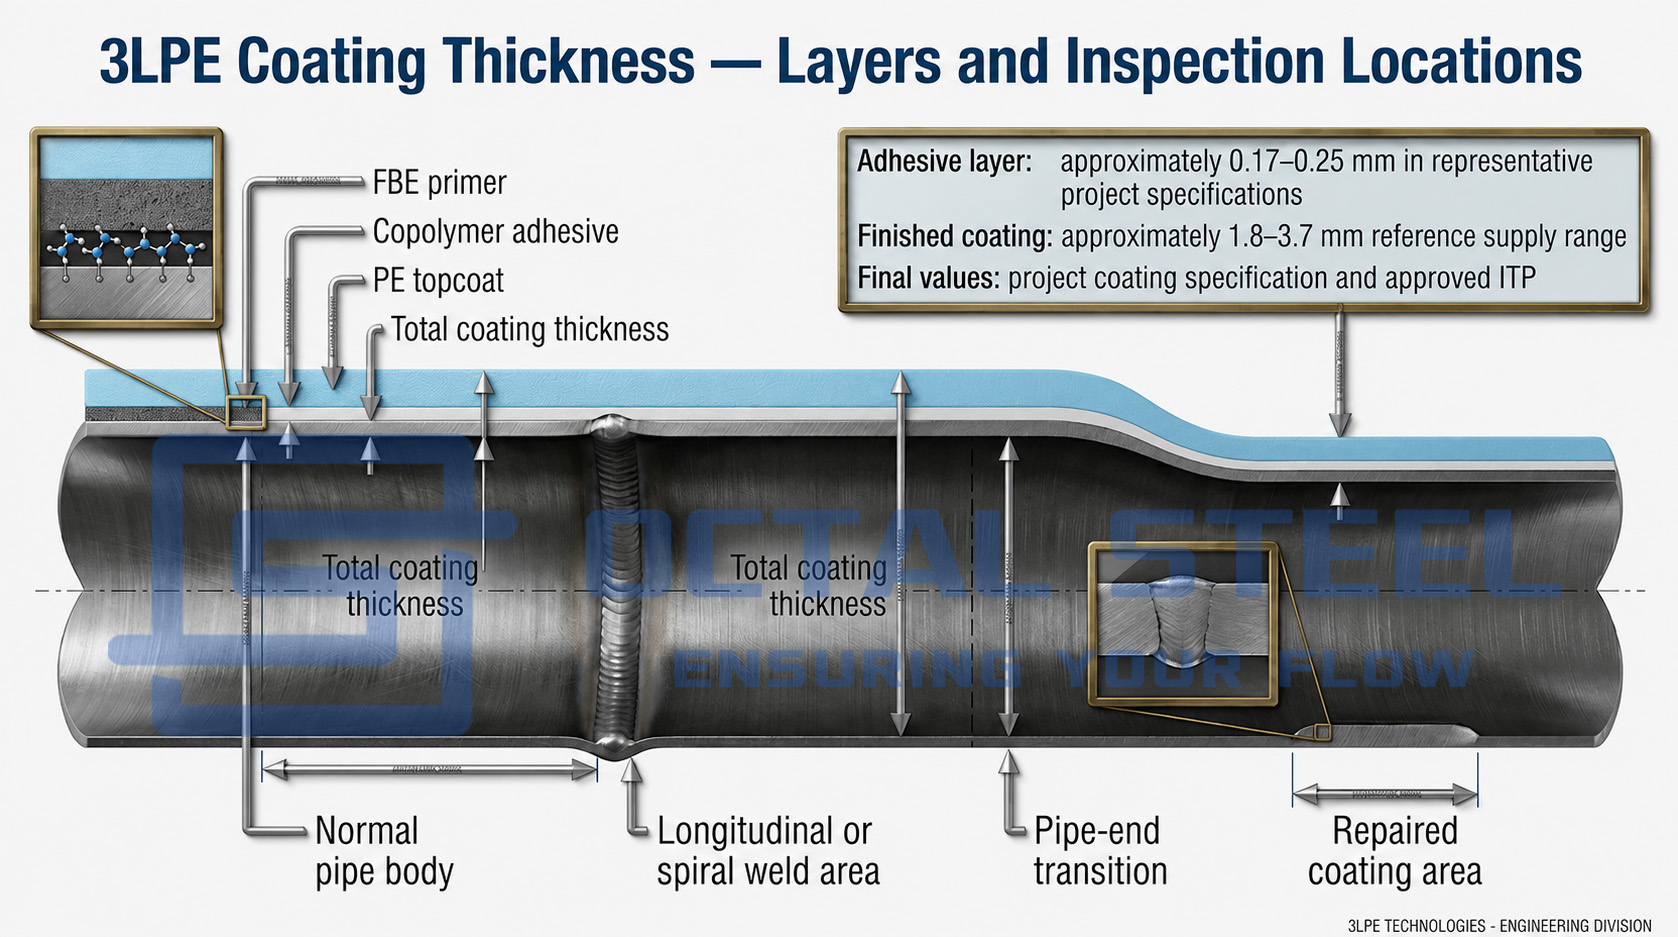
Całkowita grubość rury 3LPE zależy od średnicy rury, klasy powłoki, temperatury użytkowania, ryzyka manipulacyjnego i specyfikacji projektu. Nie należy jej traktować jako jednej uniwersalnej wartości.
Reprezentatywny system może obejmować:
- Podkład FBE: zwykle określany jako minimalna grubość suchej powłoki;
- warstwa kleju: zwykle około 0,17–0,25 mm w specyfikacji projektu;
- Warstwa PE: dostosowana do wymaganej grubości całkowitej;
- całkowita wykończona powłoka: zazwyczaj w granicach około 1,8-3,7 mm dla standardowych asortymentów produktów.
Liczby te są wartościami referencyjnymi, a nie automatycznymi kryteriami akceptacji. Opublikowane specyfikacje operatora pokazują, że minimalna grubość całkowita może się różnić w zależności od średnicy zewnętrznej rury. Na przykład publiczna specyfikacja projektu definiuje minimalne kategorie grubości 2,5, 2,8, 3,0 i 3,3 mm dla rosnących grup średnic rur.
Zapytanie ofertowe musi wskazywać:
- minimalna grubość FBE;
- minimalna grubość kleju;
- minimalna całkowita grubość powłoki;
- klasa powłoki normalnej lub wzmocnionej;
- lokalna grubość poniżej dopuszczalnego minimum;
- częstotliwość pomiaru grubości;
- jeśli wymagana jest dodatkowa ochrona odporna na ścieranie.
Powłoka 3LPE vs FBE vs 3LPP
FBE, 3LPE i 3LPP to stosowane w zakładach systemy powlekania rur, które są ze sobą powiązane. FBE tworzy bezpośrednią barierę antykorozyjną na przygotowanej powierzchni stali i może być stosowany samodzielnie lub jako powłoka podkładowa w systemach 3LPE i 3LPP. 3LPE dodaje klej i warstwę polietylenu, aby poprawić odporność na uderzenia, ścieranie i wilgoć, podczas gdy 3LPP wykorzystuje polipropylen, aby zapewnić lepszą wydajność w podwyższonych temperaturach.
Wybór pomiędzy tymi systemami zależy od temperatury roboczej, metody instalacji, stanu gleby i wypełnienia, ryzyka manipulacji, kompatybilności wiązania w terenie i ograniczeń całego systemu powłokowego. Poniższa tabela porównuje jego strukturę, zachowanie podczas pracy, zakres inspekcji i główne ograniczenia wyboru.
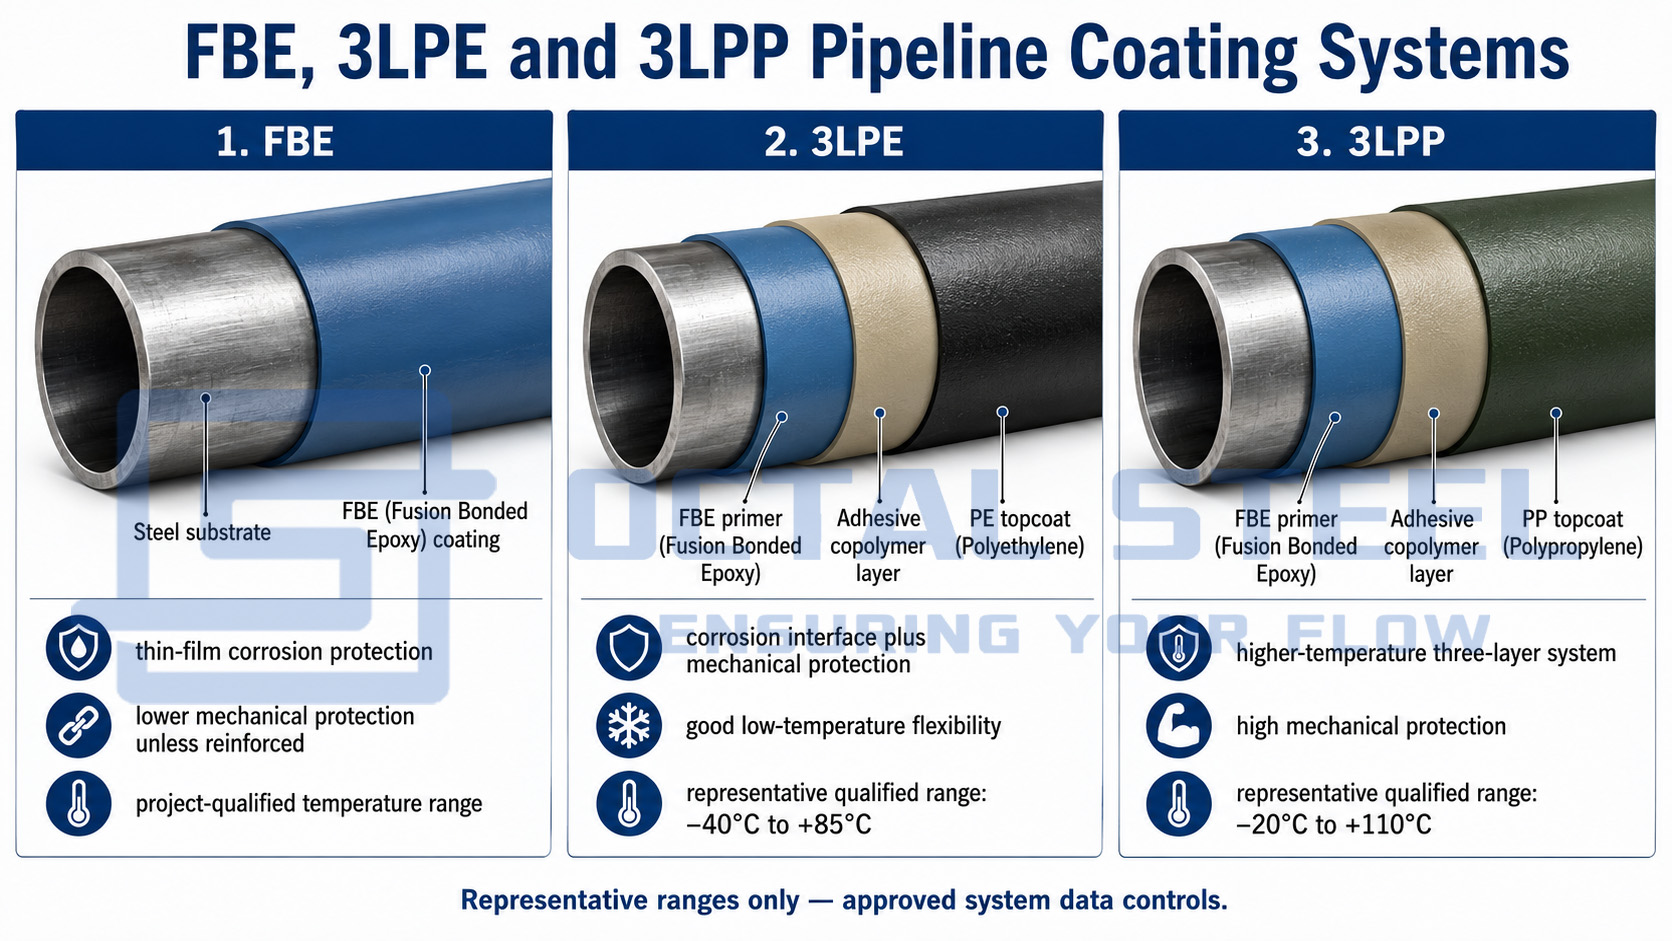
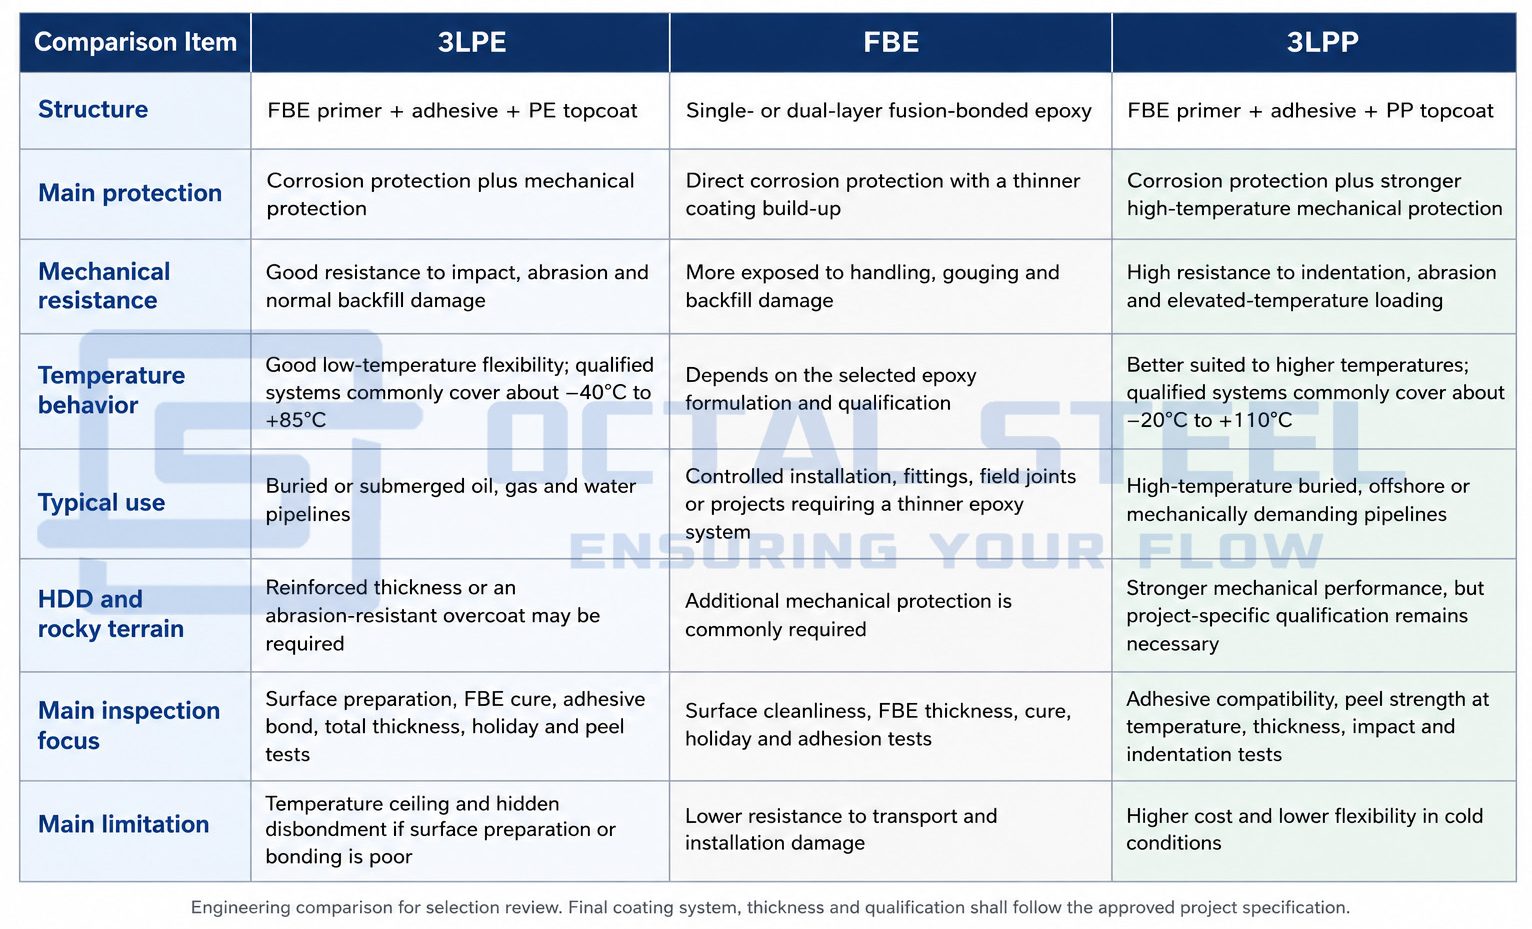
Przedstawione zakresy temperatur są reprezentatywnymi wartościami kwalifikowanych systemów. Ostateczny wybór musi być zgodny z zatwierdzoną kartą techniczną powłoki, temperaturą roboczą, metodą montażu, stanem zasypki i specyfikacją projektu.
Pobierz: 3LPE_vs_FBE_vs_3LPP_Coating_Selection_Guide_Final.pdf
3LPE w porównaniu do 2LPE
Dwuwarstwowy system PE zazwyczaj pomija samodzielny podkład FBE lub wykorzystuje uproszczony układ podkład/klej. Kompletny system 3LPE zapewnia wyraźną barierę antykorozyjną ze stali-epoksydowej, warstwę wiążącą i oddzielną zewnętrzną warstwę mechaniczną.
Tych dwóch systemów nie należy traktować jako wymiennych. Projekt musi potwierdzać:
- czy elementarz FBE jest obowiązkowy;
- wymagana wydajność uwalniania katodowego;
- klasa temperaturowa;
- klasa grubości;
- metody badawcze;
- Kompatybilność z powłoką złącza polowego.
Masa rury powlekanej 3LPE
Masa gotowej rury powlekanej jest sumą masy gołej rury stalowej i masy wszystkich warstw powłoki.
Dla każdej warstwy powłoki:
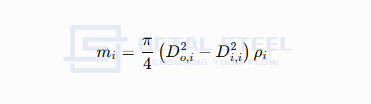
Gdzie:
- MYo= masa powłoki na metr;
- Dsłyszałem= średnica zewnętrzna po nałożeniu tej warstwy;
- Dja, jaśrednica=przed nałożeniem tej warstwy;
- TYYo= gęstość materiału powłoki.
Całkowita masa powlekanej rury wynosi:
Mcałkowity= mstal+mFBE+mspoiwo+mPE
Przy planowaniu wysyłki obliczenia muszą uwzględniać także:
- długość niepowlekana (przycięta) na obu końcach;
- rzeczywista średnia grubość powłoki;
- tymczasowe złącza, osłony końcowe lub zatyczki;
- materiał do naprawy;
- wagę pakietu, kołyski i opakowania.
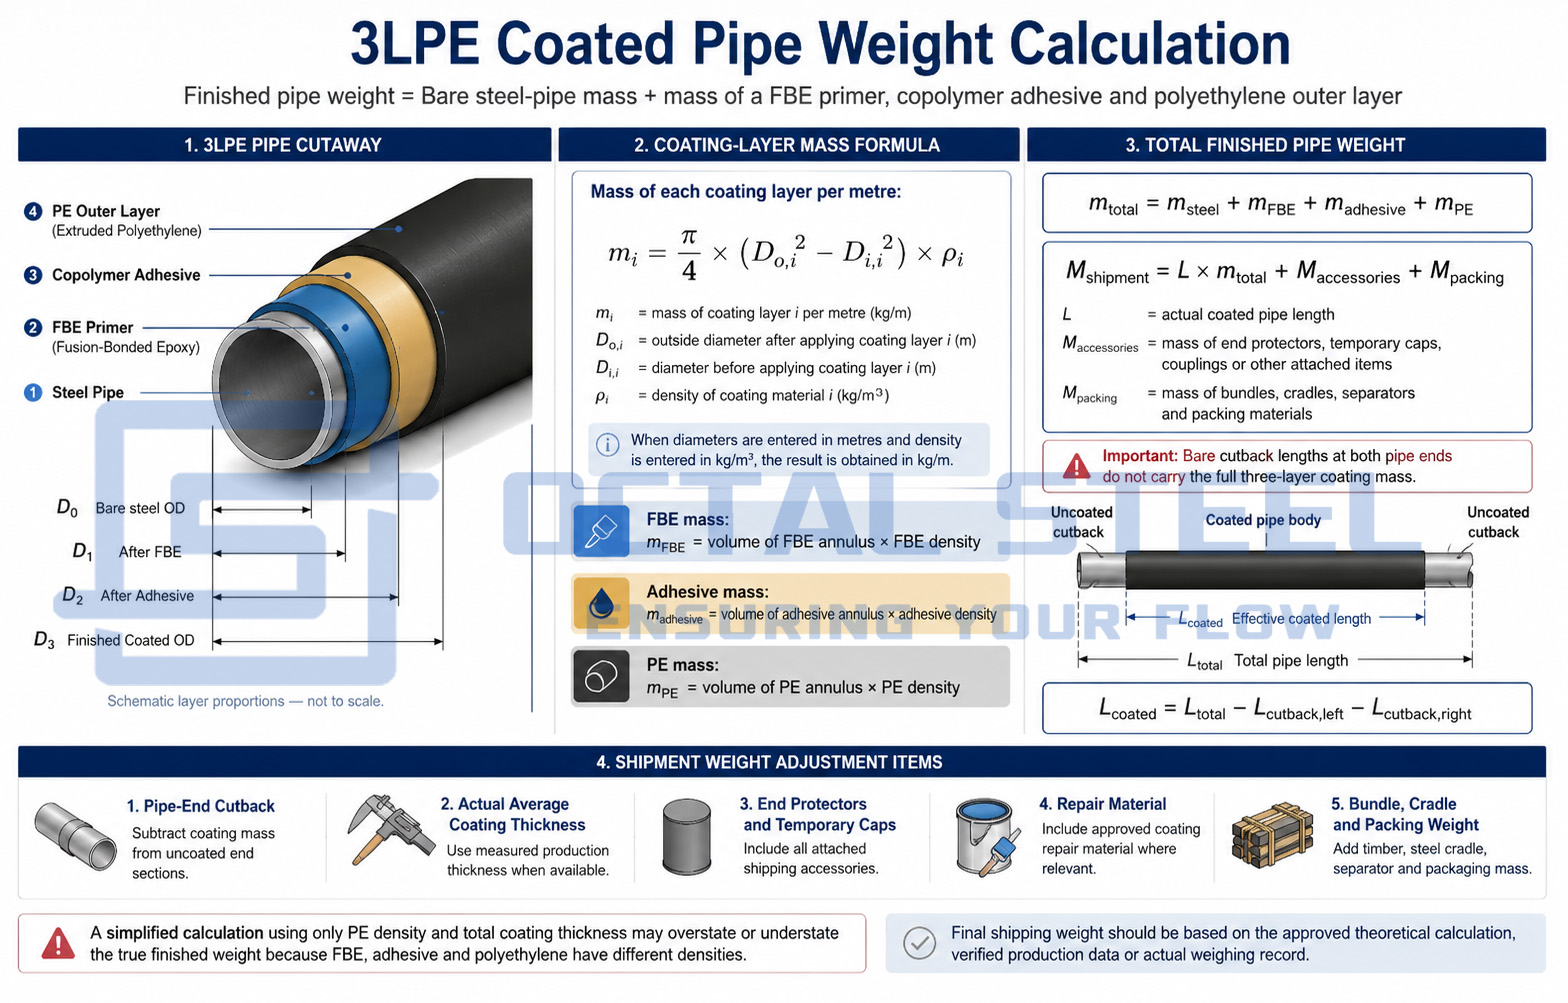
Uproszczone obliczenia wykorzystujące jedynie gęstość PE i całkowitą grubość powłoki mogą zawyżać lub zaniżać rzeczywistą wartość, ponieważ FBE, klej i polietylen mają różne gęstości. Ostateczna waga przesyłki musi opierać się na zatwierdzonych obliczeniach teoretycznych lub na zapisie rzeczywistej masy produkcyjnej.
Proces wytwarzania powłoki 3LPE
1. Odbiór rurociągu bazowego i weryfikacja tożsamości
Każda rura jest odbierana zgodnie z dokumentacją produkcyjną. Numer rury, numer wylewu, norma, gatunek, średnica zewnętrzna, grubość ścianki, długość i przygotowanie końcówek są sprawdzane przed powlekaniem.
Defekty powierzchni, które mogą zakłócać nakładanie powłoki – takie jak odpryski, odpryski spawalnicze, głębokie rysy, rozwarstwienia lub ostre występy – są identyfikowane i usuwane. Szlifowanie nie może zmniejszyć pozostałej grubości ścianki poniżej wymagań akceptacji rury podstawowej.
2. Usuwanie olejów, smarów i zanieczyszczeń
Przed obróbką strumieniowo-ścierną usuwa się olej, smar, sole, klej do znakowania i inne zanieczyszczenia. Piaskowanie zanieczyszczonej powierzchni może osadzić zanieczyszczenia w profilu i zmniejszyć długotrwałą przyczepność żywicy epoksydowej.
W protokole czyszczenia należy określić metodę, materiały eksploatacyjne i wynik kontroli.
3. Oczyszczenie poprzez obróbkę strumieniowo-ścierną
Zewnętrzna powierzchnia rury jest czyszczona strumieniowo do stopnia czystości wymaganego przez zatwierdzoną specyfikację powłoki, zazwyczaj w pobliżu białego metalu odpowiadającego Sa 2½ według ISO 8501-1.
Przygotowana powierzchnia jest sprawdzana w celu sprawdzenia:
- czystość wizualna;
- profil kotwy;
- zanieczyszczenie pyłem;
- w razie potrzeby rozpuszczalne sole;
- ponowne ujawnienie się wad stali;
- wilgoć lub utlenianie błyskawiczne.
ISO 8501-1 określa wizualne stopnie przygotowania, natomiast procedury ISO 8503 służą do oceny profilu śrutowanej powierzchni.
4. Ogrzewanie rur
Rura jest podgrzewana do wymaganej temperatury stosowania FBE. Temperaturę mierzy się za pomocą skalibrowanych przyrządów i rejestruje wraz z prędkością linii, średnicą i grubością ścianki rury.
Zatwierdzone okno temperaturowe musi być zgodne z danymi dostawcy materiału powłokowego i kwalifikowaną specyfikacją procedury aplikacji. Nałożenie FBE poniżej kwalifikowanego okna może zmniejszyć utwardzanie i przyczepność. Nadmierna temperatura może uszkodzić proszek lub zmienić interakcję pomiędzy żywicą epoksydową a klejem.
5. Nałożenie podkładu FBE
Na rozgrzaną stal natryskuje się naładowany elektrostatycznie proszek epoksydowy. Proszek topi się, płynie i zaczyna utwardzać, tworząc główną warstwę antykorozyjną.
Kontrola aplikacji FBE obejmuje:
- partia proszku;
- proporcja proszku pierwotnego/odzyskanego, w przypadku której dozwolony jest recykling;
- stan pistoletów natryskowych;
- temperatura rury;
- prędkość linii;
- zachowanie żelujące i utwardzające;
- minimalna grubość suchej powłoki.
6. Aplikacja kleju
Klej kopolimerowy nakłada się, gdy FBE pozostaje w dopuszczalnym oknie wiązania. Kluczowy jest moment aplikacji: warstwa musi prawidłowo współdziałać z żywicą epoksydową, a jednocześnie akceptować warstwę polietylenu.
Rejestruje się temperaturę wytłaczania, natężenie przepływu i czas pomiędzy nałożeniem FBE i kleju.
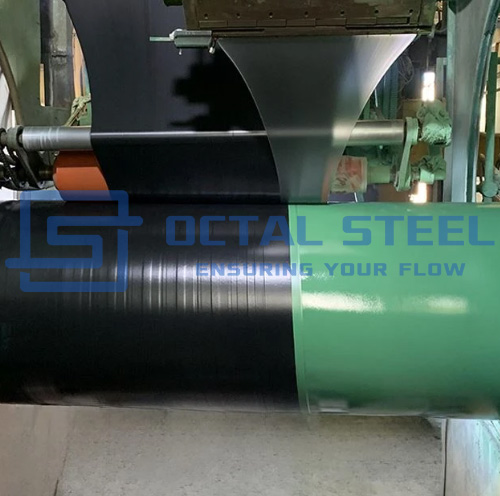
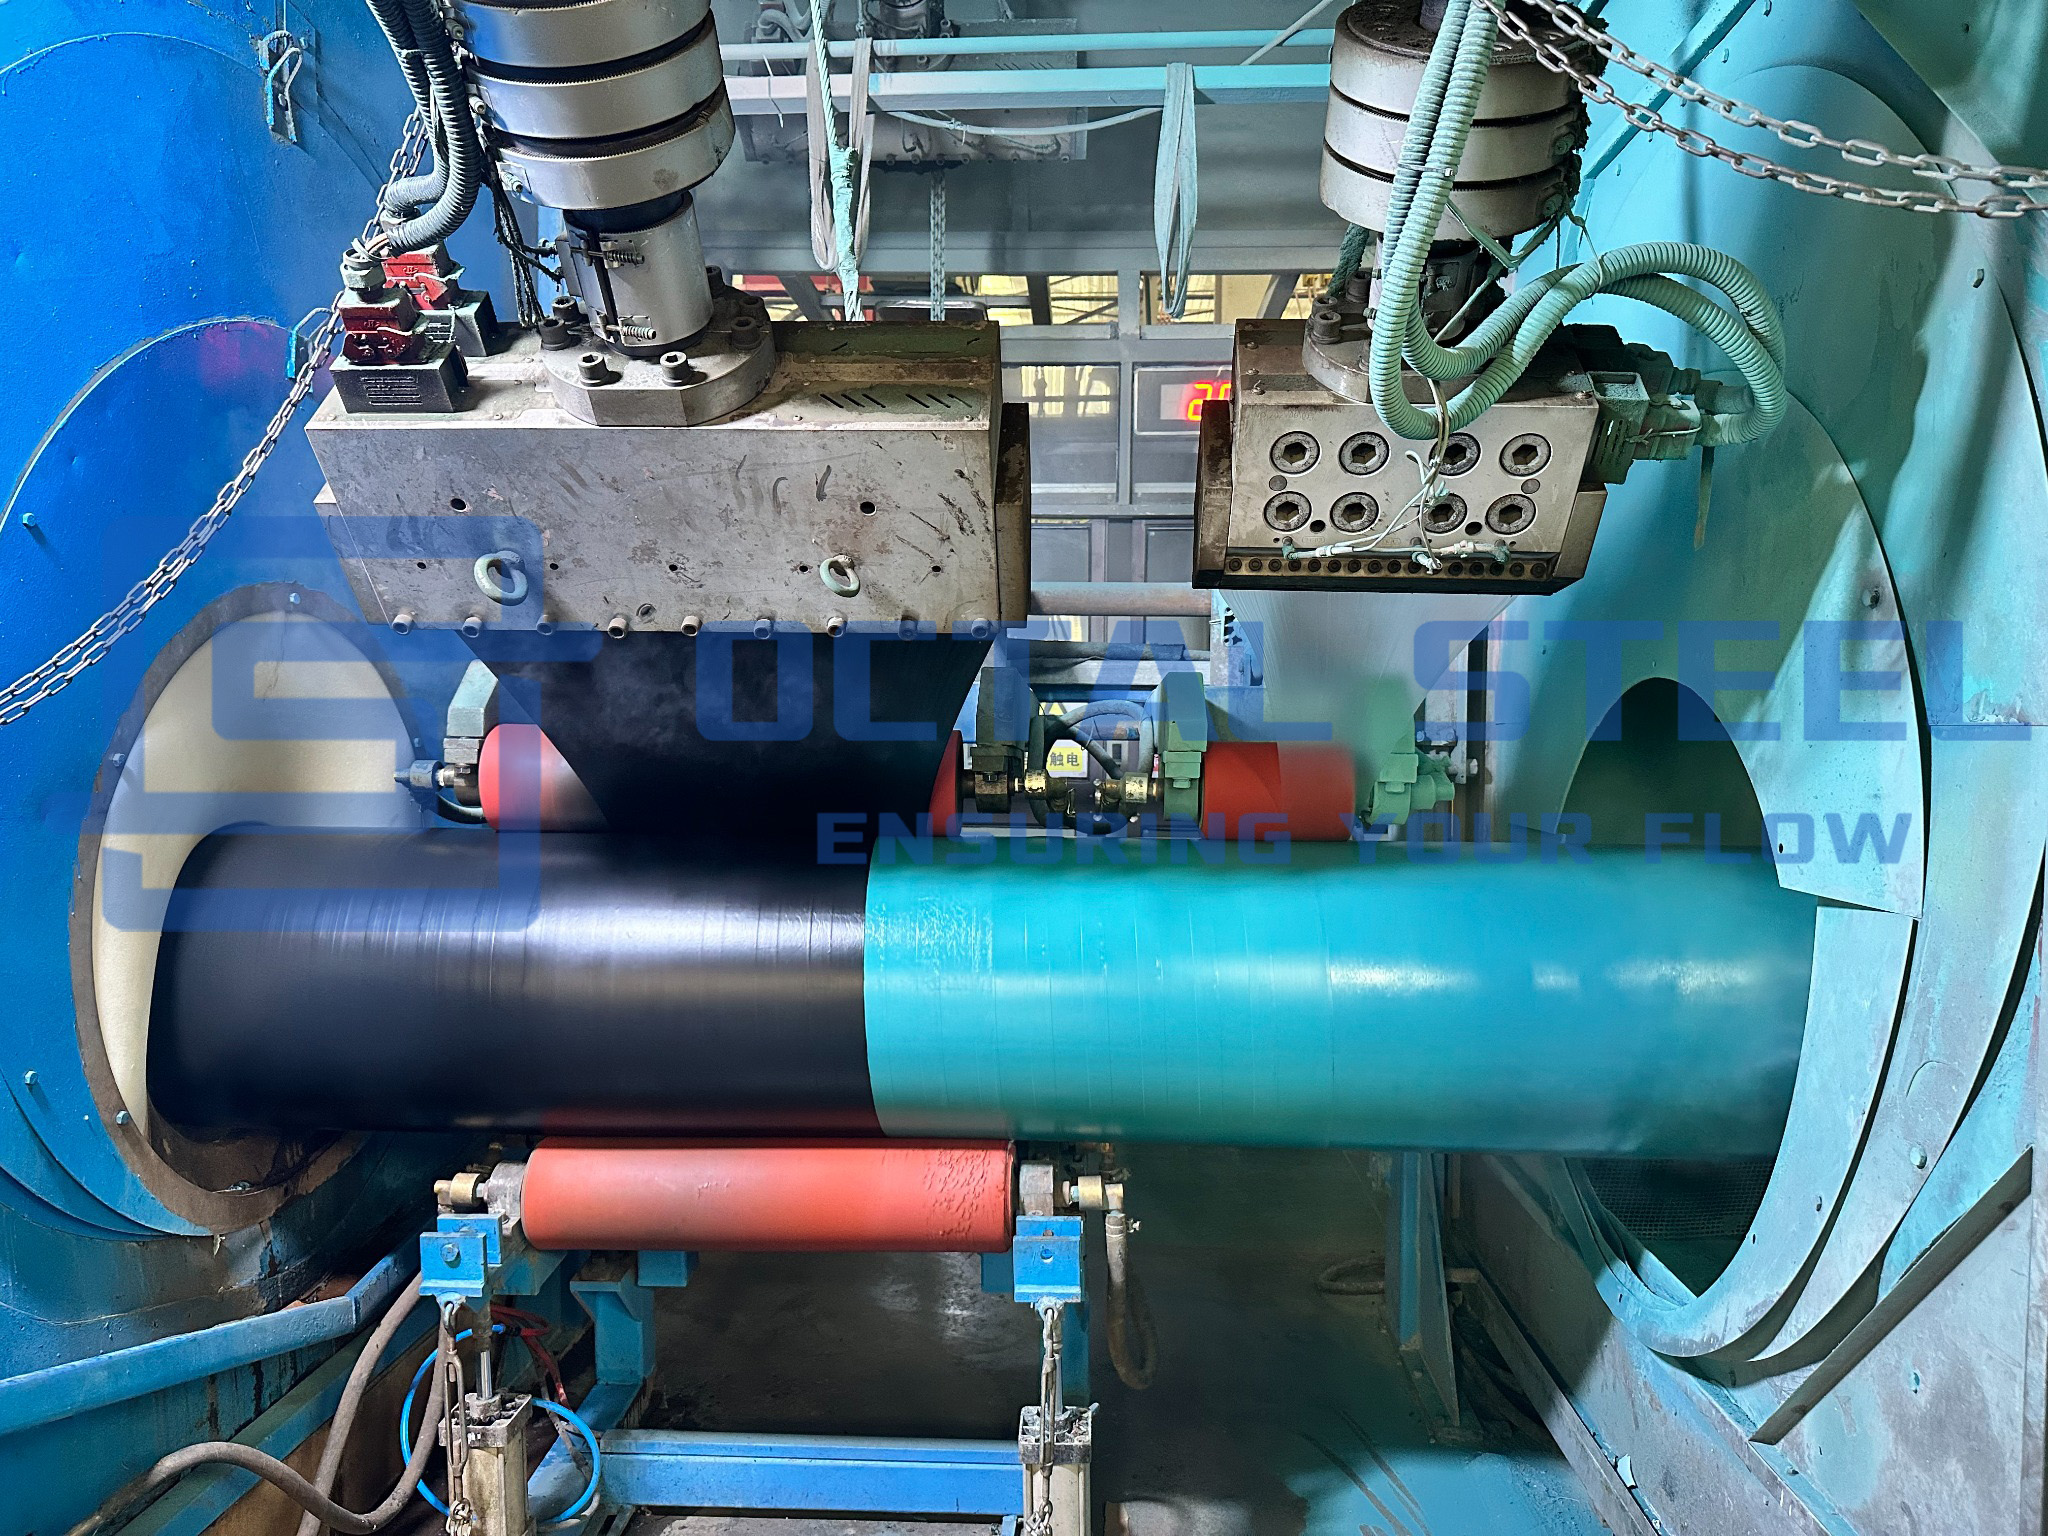
7. Wytłaczanie polietylenu
Zewnętrzną warstwę PE nakłada się metodą wytłaczania i dociska do kleju, aby uniknąć uwięzienia powietrza, słabych obszarów zakładek i szczelin w pobliżu wzdłużnych lub spiralnych szwów spawalniczych.
Grubość warstwy zewnętrznej jest kontrolowana w celu osiągnięcia określonej ogólnej klasy powłoki.
8. Chłodzenie i odpuszczanie
Powlekana rura jest schładzana zgodnie z kwalifikowaną procedurą do czasu, aż będzie można ją przenosić i sprawdzać bez deformacji lub uszkodzenia powłoki.
Warunki chłodzenia nie powinny powodować pęknięć, wypaczeń, rozwarstwień ani niekontrolowanych naprężeń szczątkowych.
9. Obcięcie końcówek rur
Powłokę usuwa się lub kończy na każdym końcu rury, aby umożliwić spawanie w terenie i powlekanie złącza w terenie.
Zamówienie musi określać:
- długość cięcia;
- tolerancja wymiarowa;
- kąt krawędzi powłoki;
- stan odsłoniętej stali;
- zakończenie kleju;
- tymczasowa ochrona gołego końca;
- Kompatybilność ze spawaniem automatycznym lub ręcznym.
Opublikowana specyfikacja operatora wykorzystuje 120 mm z tolerancją +20/âˆ'0 mm jako standardowe cięcie i 150 mm z tą samą tolerancją, gdy spawanie automatyczne wymaga dodatkowej przestrzeni. Wartości te są przykładami specyficznymi dla projektu, a nie wymiarami uniwersalnymi.
10. Kontrola końcowa, naprawa i znakowanie
Każda rura poddawana jest oględzinom wizualnym, weryfikacji grubości powłoki oraz wykryciu nieciągłości. Dopuszczalne uszkodzenia powłoki są naprawiane za pomocą zatwierdzonego systemu i poddawane ponownej kontroli przy użyciu tej samej obowiązującej metody akceptacji.
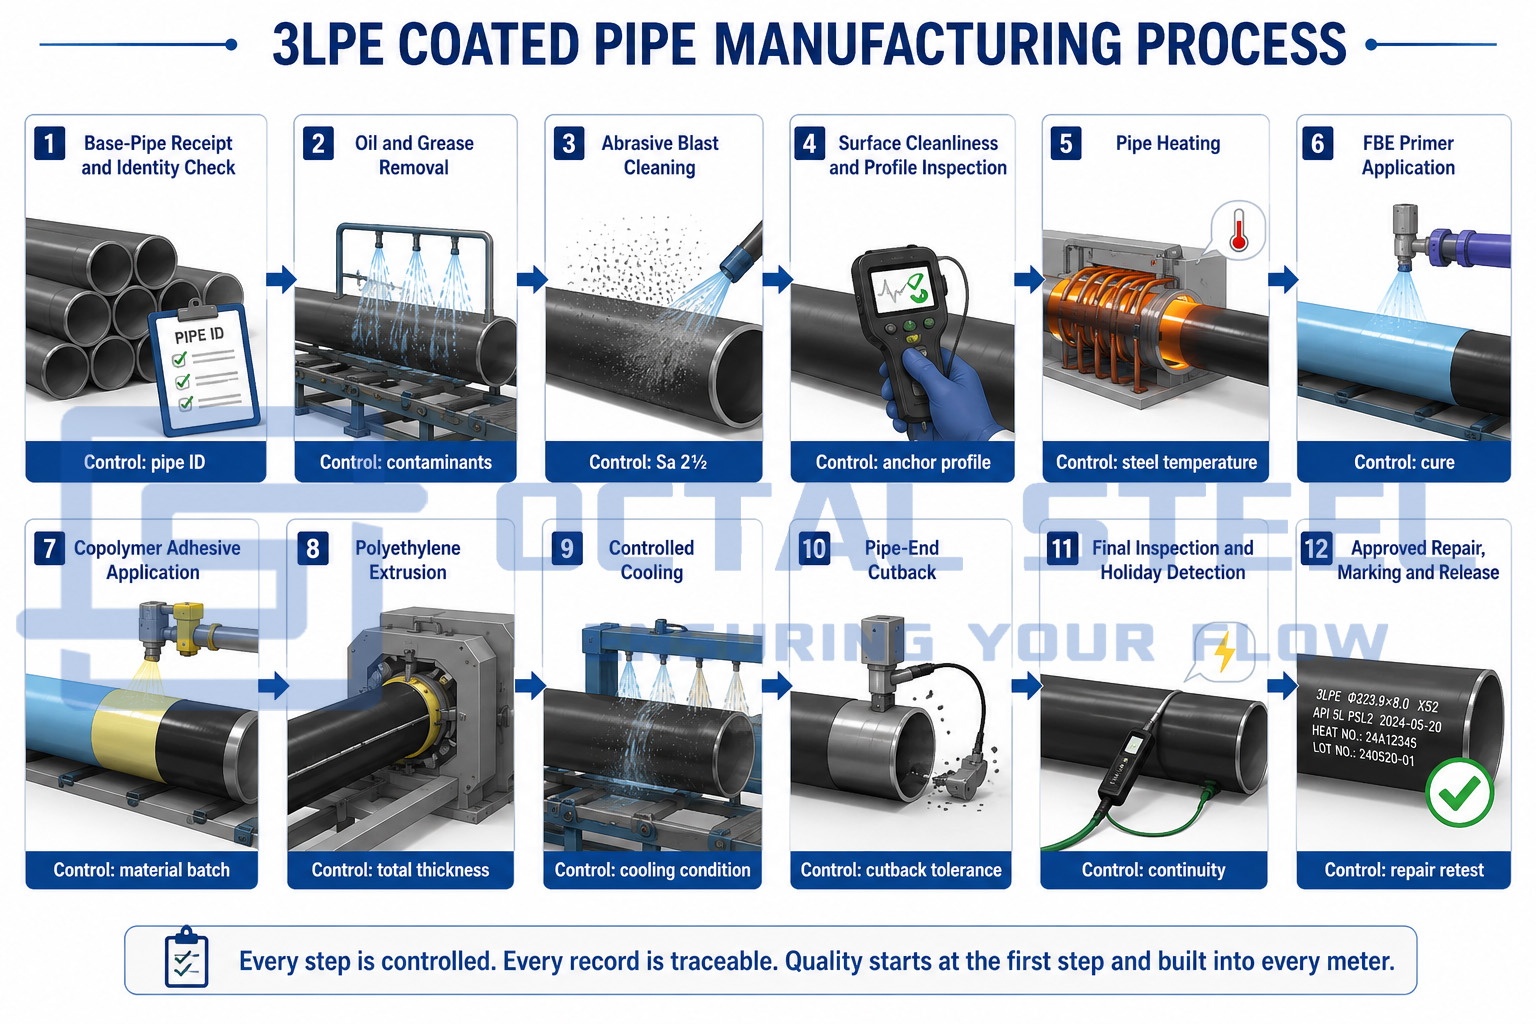
Następnie na gotowej rurze ze stali antykorozyjnej 3PE przywracany jest pierwotny wygląd rury.
Specyfikacje operatora publicznego wymagają udokumentowanej kontroli przygotowania powierzchni, ogrzewania rur, aplikacji FBE, wytłaczania kleju i PE, hartowania, przygotowania cięcia, kalibracji przyrządów, napraw i postępowania z powlekanymi rurami.
Kontrola i akceptacja rury powlekanej 3LPE
Niezawodny system powłok 3PE potwierdzają zapisy procesów i badania gotowego produktu, a nie tylko wygląd.
| punkt kontrolny | Jak zweryfikować | Co potwierdza | Kontrolowane ryzyko |
|---|---|---|---|
| Tożsamość rury | Oznaczenie i przegląd dokumentów | Właściwa rura bazowa wchodzi do produkcji powłok | Pomyłka w ocenie lub numerze obsady |
| Czyszczenie powierzchni | Wizualny komparator i zatwierdzona procedura | Usunięto zgorzelinę walcowniczą, rdzę i zanieczyszczenia | Niska przyczepność FBE |
| Profil powierzchni | Przymiar profilowy, komparator lub taśma repliki | Wystarczające zakotwienie mechaniczne dla żywicy epoksydowej | Przedwczesne oderwanie się |
| Proszki i sole rozpuszczalne | Metoda taśmowa lub przewodnościowa, jeśli określono | Powierzchnia po piaskowaniu nie jest zanieczyszczona | Pęcherze osmotyczne i słabe wiązanie |
| Temperatura aplikacji | Skalibrowany pirometr i zapis ciągły | FBE stosuje się w kwalifikowanym oknie temperaturowym | Niewystarczające utwardzanie lub degradacja termiczna |
| FBE i grubość kleju | Kalibrowany pomiar grubości | Spełnione są minimalne wymagania dla każdej pojedynczej warstwy | Bariera antykorozyjna lub słabe wiązanie |
| Całkowita grubość | Pomiary wzdłuż korpusu i strefy spoiny | Osiągnięto wymaganą klasę powłoki | Uszkodzenia spowodowane uderzeniami i wgnieceniami |
| Kontrola wzrokowa | 100% powierzchni zewnętrznej | Żadnych zmarszczek, szczelin, pęcherzyków, rozdarć i rozwarstwień | Ukryte wady aplikacji |
| Wykrywanie nieciągłości | Test elektroniczny na pełnym obwodzie przy zatwierdzonym napięciu | Ciągłość powłoki i brak porów | Bezpośredni kontakt elektrolitu ze stalą |
| Test wytrzymałości na odrywanie lub wiązanie | Test odrywania paska w określonej temperaturze | Połączenie pomiędzy PE, klejem, FBE i stalą | Separacja warstw |
| Uderzenie i wcięcie | Testy kwalifikacyjne lub produkcyjne | Odporność na manipulację, napełnianie i skupione obciążenia | Uszkodzenie na miejscu |
| Odłączenie katodowe | Badanie laboratoryjne w określonej temperaturze i napięciu | Zachowanie się powłoki przy defektach pod ochroną katodową | Wydanie pod filmem |
| Kontrola cięcia | Taśma, miernik profilu i badanie wizualne | Prawidłowy obszar spawania i złącza polowego | Regulacja w terenie i ponowna obróbka powłoki |
| Ponowna kontrola napraw | Ponowne badanie grubości i nieciągłości | Naprawiony obszar spełnia wymagania dopuszczenia | Nieudokumentowane wady lokalne |
Częstotliwość inspekcji musi być zgodna z wybraną normą i zatwierdzonym ITP. Niektóre specyfikacje projektów wymagają oględzin i testów nieciągłości na 100% powierzchni każdej rury, podczas gdy badania niszczące, takie jak łuszczenie, uderzenia, wgniecenia i odłączenie katodowe, przeprowadza się z określoną częstotliwością kwalifikacyjną, przesunięciami, partiami lub codziennie.
Naprężenia w próbie nieciągłości nie należy kopiować z innego projektu. Dobiera się go zgodnie z obowiązującą normą, grubością powłoki i zatwierdzoną procedurą.
Pobierz: 3LPE_Coated_Pipe_Inspection_and_Acceptance_Checklist_Revised.pdf
Zastosowania zgodnie z warunkami instalacji
Linie transportowe zakopane w mokrej lub żrącej glebie
Podczas kopania rowów i zasypywania rura jest narażona na działanie wilgoci gleby, kamieni, nacisku kontaktowego i obciążeń związanych z manipulacją. Zewnętrzna warstwa PE ogranicza ścieranie i uszkodzenia spowodowane uderzeniami, podczas gdy warstwa FBE utrzymuje warstwę ochronną przed korozją na powierzchni stali.
Akceptacja powinna koncentrować się na wykryciu nieciągłości, całkowitej grubości, wytrzymałości na odrywanie i zapisach napraw przed wprowadzeniem rury do wykopu.
Skaliste wypełnienie i górskie ścieżki
Układy skał tworzą skoncentrowane punkty styku podczas zjazdów i nasypów. Standardowy 3LPE może wymagać wzmocnionej klasy grubości, wybranego wypełniacza ochronnego lub dodatkowej nakładki odpornej na ścieranie.
Decyzję o pokryciu należy powiązać ze specyfikacją wypełnienia, a nie zakładać, że jakakolwiek rura 3LPE może tolerować nieograniczony kontakt ze skałą.
Poziome wiercenie kierunkowe i przeciąganie (HDD)
Opór HDD poddaje powłokę ciągłemu ścieraniu, ścinaniu i miejscowemu żłobieniu. Projekt może wymagać grubszego PE, powłoki odpornej na ścieranie lub innej kwalifikowanej warstwy ochronnej.
Przegląd powinien obejmować długość oporu, geometrię otworu, stan gleby i skał, wytrzymałość na rozciąganie, grubość powłoki i plan naprawy.
Instalacja w rzekach, obszarach przybrzeżnych i zanurzonych
W przypadku rurociągów zanurzonych 3LPE zapewnia ochronę antykorozyjną pod dowolną betonową powłoką balastową lub warstwą ochrony mechanicznej.
Połączenie między 3LPE a betonową powłoką balastową musi być odpowiednie. Geometria końców, mocowanie anod, powłoka złącza polowego i wymiary cięcia bez betonu również wymagają koordynacji.
Rurociągi gazowe i naftowe na duże odległości
Długotrwały transport, wielokrotne podnoszenie, składowanie na placu budowy i ciągłe spawanie w terenie zwiększają prawdopodobieństwo uszkodzenia powłoki przed oddaniem do użytku.
Kontrola musi trwać aż do załadunku i zwolnienia przesyłki. Ostateczna liczba rur i zapisy napraw muszą być zgodne z listą pakowania i protokołem kontroli powłoki.
Zagrożenia i punkty kontrolne dotyczące integralności powłoki 3LPE
Integralność systemu powłokowego 3LPE zależy nie tylko od widocznego stanu warstwy polietylenu. Przygotowanie powierzchni, temperatura aplikacji, kompatybilność kleju, grubość powłoki i identyfikowalność produkcji mają wpływ na to, czy powłoka pozostanie przyczepna podczas obsługi, instalacji i długotrwałej obsługi.
1. Przyczepność FBE i przygotowanie powierzchni stalowej
Główne ryzyko: oderwanie się FBE pod pozornie nienaruszoną warstwą polietylenu.
Olej, sole, pył, niewystarczający profil śrutowania lub niewłaściwa temperatura ogrzewania rury mogą osłabić wiązanie pomiędzy podkładem FBE a powierzchnią stali. Wilgoć może następnie migrować pod powłokę, nie powodując widocznych uszkodzeń zewnętrznych.
Punkty kontrolne:
- zapisy dotyczące czyszczenia i profilu powierzchni;
- badanie pyłu i soli rozpuszczalnych, jeśli określono;
- skalibrowane monitorowanie temperatury rur;
- Dokumentacja aplikacji i utwardzania FBE;
- badania odporności na odrywanie i odrywania katodowego.
2. Połączenie FBE, kleju i polietylenu
Podstawowe ryzyko: oddzielenie warstwy PE podczas przenoszenia, cięcia lub przygotowania złącza w terenie.
Jest to zwykle spowodowane niekompatybilnymi materiałami powłokowymi, niewłaściwą temperaturą wytłaczania lub aplikacją poza kwalifikującym się oknem wiązania.
Punkty kontrolne:
- zatwierdzona kombinacja materiałów klejących FBE i PE;
- weryfikacja partii materiału;
- zapisy temperatury wytłaczania i prędkości linii;
- Dokumentacja proceduralnego testu kwalifikacyjnego (PQT);
- testy odrywania lub siły wiązania.
3. Grubość powłoki i pokrycie szwu
Główne ryzyko: lokalnie słabe obszary o mniejszej odporności na uderzenia, wgniecenia i ścieranie.
Niestabilne wytłaczanie, nierówna prędkość linii lub niewystarczający nacisk wokół szwów wzdłużnych i spiralnych mogą powodować powstawanie obszarów o małej grubości lub uwięzionego powietrza.
Punkty kontrolne:
- pomiary grubości powłoki wzdłuż korpusu;
- dodatkowe kontrole stref spawania LSAW, SSAW lub HFW;
- kontrola wierzchołka spoiny;
- kontrola pułapek powietrznych i nakładania się;
- rejestrowanie grubości rura po rurze, jeśli wymaga tego ITP.
4. Przycięcie końcówek i przygotowanie złącza polowego
Podstawowe ryzyko: Opóźnienia w spawaniu, złe dopasowanie lub przeróbka powłoki złącza polowego.
Nieprawidłowa długość cięcia, uszkodzone krawędzie powłoki lub niewłaściwie przygotowana odsłonięta stal mogą zakłócać spoinę obwodową i późniejszą powłokę złącza polowego.
Punkty kontrolne:
- pomiar długości cięcia i tolerancja;
- kontrola profilu krawędzi powłoki;
- stan powierzchni odsłoniętej stali;
- zabezpieczenie końcówek podczas przechowywania i transportu;
- Sprawdź kompatybilność z wybranym systemem powłok wiążących.
5. Uszkodzenie powłoki i naprawa
Główne ryzyko: lokalne wady, które zostaną naprawione, ale których nie można zweryfikować podczas kontroli końcowej ani na miejscu.
Naprawy wykonane bez udokumentowanej lokalizacji, metody lub ponownej kontroli mogą zakłócić łańcuch identyfikowalności powłok.
Punkty kontrolne:
- zatwierdzony system materiałów naprawczych;
- zdefiniowany maksymalny rozmiar naprawy;
- mapa lokalizacji naprawy;
- ponowne badanie grubości i nieciągłości;
- zapisy napraw i ponownych kontroli powiązane z numerem rury.
6. Identyfikowalność rurociągów i partii powłok
Ryzyko podstawowe: Rurociąg podstawowy, materiały powłokowe lub wyniki inspekcji mogą nie odpowiadać ostatecznej wersji.
Tożsamość rury może zostać utracona podczas piaskowania lub powlekania, jeśli nie zostanie zachowane przeniesienie oznakowania i kontrola partii.
Punkty kontrolne:
- ciągłe monitorowanie liczby rur;
- weryfikacja numeru obsady i MTC;
- Ewidencja partii FBE, klejów i PE;
- rejestry zmian produkcyjnych w zakresie powlekania i kontroli;
- końcowe oznaczenie powiązane z mapą rurociągów z listą przewozową.
Zewnętrzna warstwa PE może pozostać wizualnie nienaruszona nawet wtedy, gdy przyczepność pod nią uległa już pogorszeniu. Z tego powodu zapisy przygotowania powierzchni, monitorowanie temperatury procesu, testy odrywania i wyniki uwalniania katodowego stanowią silniejszy dowód akceptacji niż sam wygląd powłoki.
Pobierz: 3LPE_Coating_Integrity_Risks_and_Control_Points_Balanced.pdf
Dokumentacja i identyfikowalność
Kompletny pakiet wydania musi zawierać następujący ciąg identyfikacyjny:
Oznaczenie rury ─ numer odlewu ─ MTC rury podstawowej ─ numer rury †” partie materiału powłokowego † zmiana w produkcji powłoki † zapis temperatury procesu † raporty grubości i nieciągłości † wyniki badań niszczących † protokół naprawy i ponownej kontroli † końcowe oznakowanie † lista pakowania mapa rurociągów † Zwolnienie przesyłki
Zalecane dokumenty to:
- EN 10204 3.1 certyfikat materiałowy rury podstawowej;
- raporty wymiarowe rur podstawowych i raporty NDT;
- certyfikaty materiałów powłokowych dla FBE, kleju i PE;
- Zatwierdzona specyfikacja procedury aplikacyjnej;
- Raport z proceduralnego testu kwalifikacyjnego (PQT);
- Plan kontroli i testów (ITP);
- świadectwa wzorcowania przyrządów;
- zapisy przygotowania powierzchni;
- zapisy temperatury aplikacji i wytłaczania;
- raport grubości powłoki;
- raport o wykryciu nieciągłości;
- raporty dotyczące odporności na odrywanie i próby produkcyjne;
- dziennik napraw i mapa lokalizacji;
- raport dotyczący cięcia końca rury;
- końcowy protokół kontroli wzrokowej;
- lista pakowania powiązana z numerami rur lub partiami powłok;
- zwolnienie z kontroli strony trzeciej, jeżeli zostało to określone.
Specyfikacje operatora publicznego wymagają certyfikacji na poziomie partii materiału powłokowego, procedur powlekania, dokumentacji PQT, zapisów kalibracji, zapisów produkcyjnych, raportów z testów i procedur postępowania przed zwolnieniem do produkcji.
Często zadawane pytania (FAQ)
Co powinno zawierać zapytanie ofertowe dotyczące rur powlekanych 3LPE?
Podaj normę, gatunek, PSL, OD, grubość ścianki, długość i typ rury podstawowej. Określ także standard powłoki, klasę temperaturową, minimalną grubość warstwy, grubość całkowitą, cięcie, zakres kontroli, limity napraw i wymagane dokumenty.
Jaki standard dotyczy powłoki 3LPE?
Główną normą międzynarodową jest ISO 21809-1:2018. Projekty mogą również zawierać normę DIN 30670-1:2024 lub CSA Z245.21:22. Samą rurę stalową należy zamówić osobno zgodnie z API 5L, ISO 3183 lub inną zatwierdzoną normą dotyczącą rur podstawowych.
Czy API 5L obejmuje powłokę 3LPE?
Nie. API 5L dotyczy stalowej rury przewodowej, a nie zewnętrznego systemu powłokowego. Zgodność z 3LPE wymaga certyfikatów materiałów powłokowych, zatwierdzonej procedury aplikacji, PQT, ITP i raportów z kontroli powłok.
Jak określa się grubość powłoki 3LPE?
Grubość zależy od średnicy zewnętrznej rury, klasy powłoki, temperatury pracy, ryzyka manipulacji i specyfikacji projektu. W zapytaniu ofertowym należy podać minimalną grubość FBE, kleju i całkowitą grubość powłoki. Nie do wszystkich projektów należy stosować jedną uniwersalną grubość.
Jaka jest różnica między 3LPE a FBE?
FBE to pojedyncza warstwa żywicy epoksydowej połączona bezpośrednio z przygotowaną stalą. 3LPE dodaje klej kopolimerowy i warstwę polietylenu, zapewniając większą odporność na uderzenia, ścieranie, wgniecenia i uszkodzenia podczas manipulacji.
Popularne Tagi: specyfikacje rur powlekanych 3lpe, dostawca, dostosowane, hurtowe, tanie, zniżki, cenniki, niska cena, w magazynie, bezpłatna próbka


