


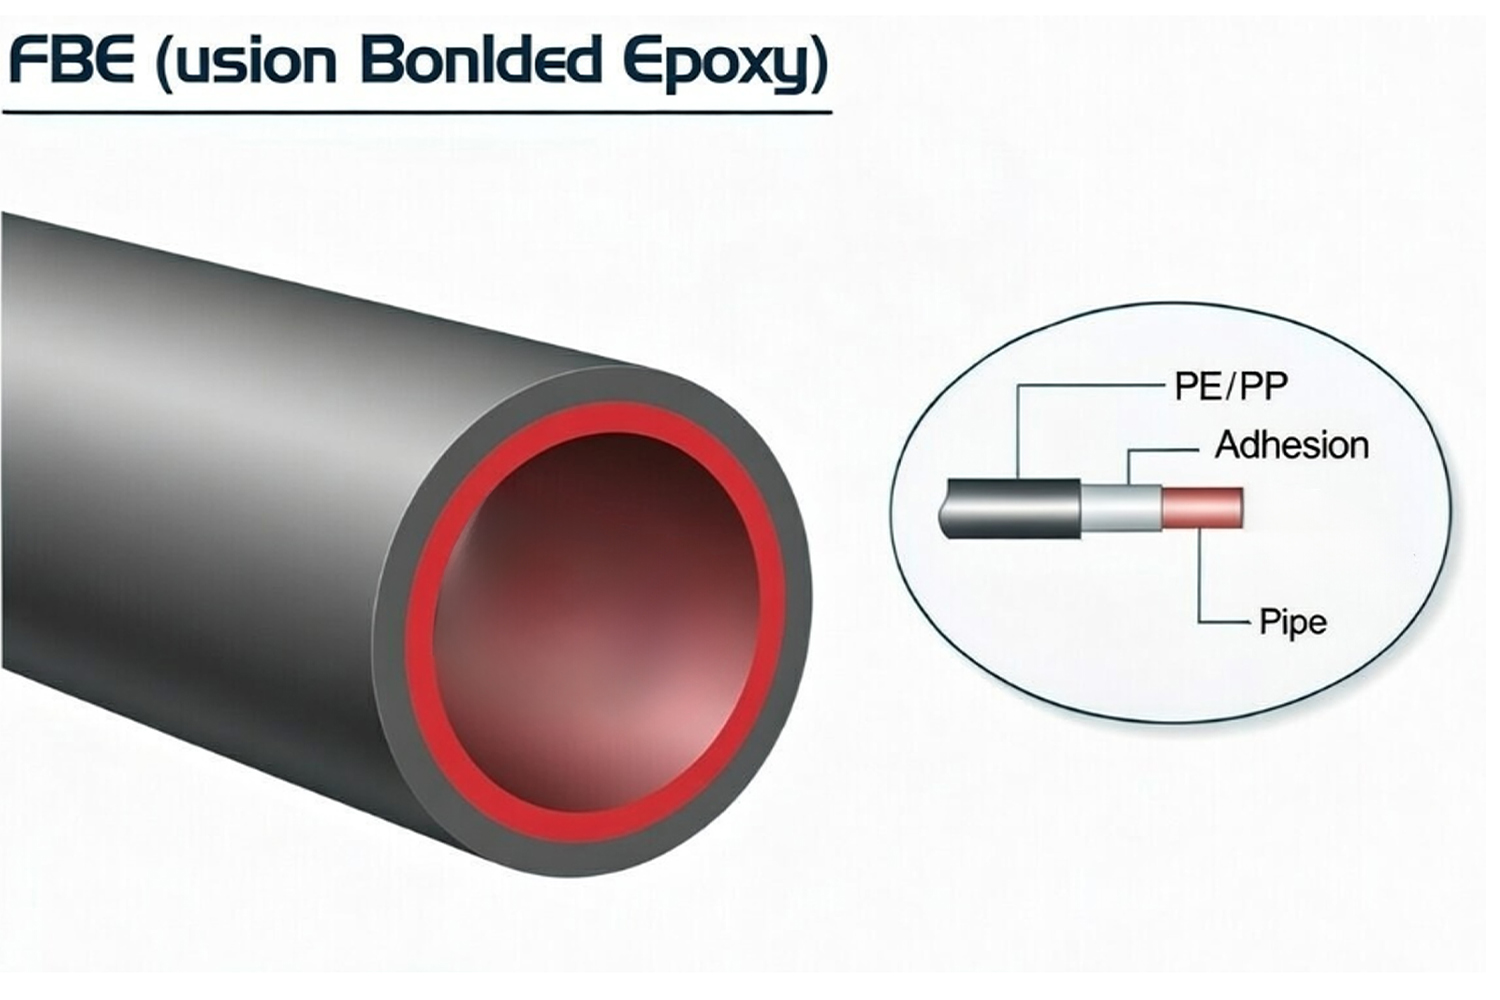
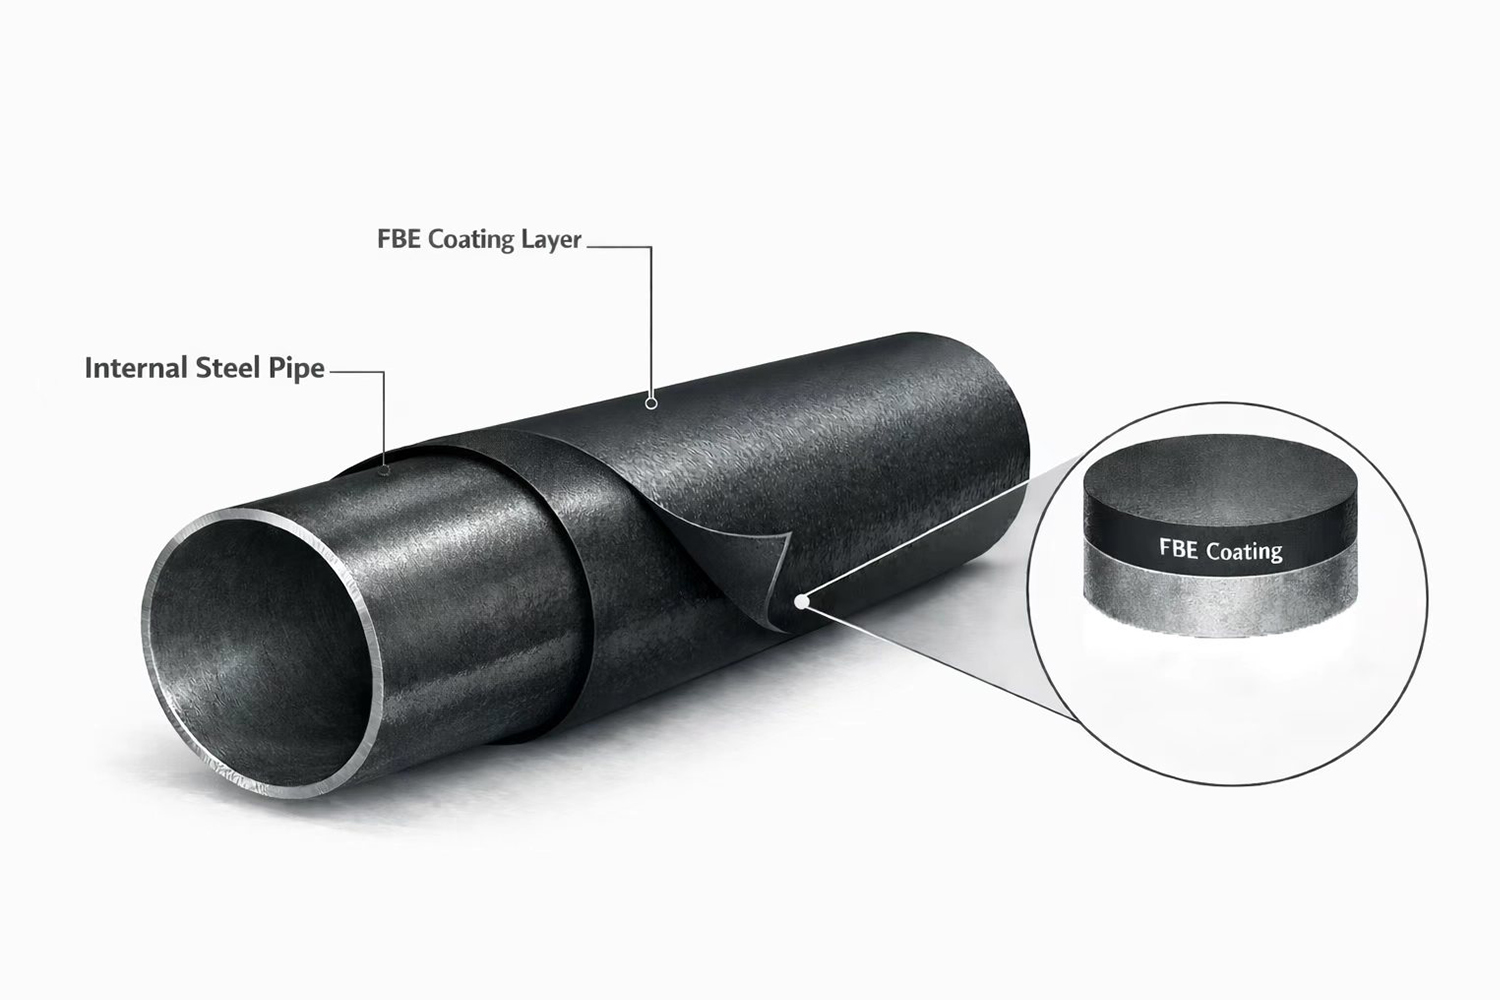
Rura powlekana FBE to rura ze stali węglowej lub niskostopowej, bezszwowa lub spawana, zabezpieczona fabrycznie nałożoną termoutwardzalną powłoką proszkową epoksydową. Podłoże stalowe może być wytwarzane w procesach bezszwowych, HFW/ERW, LSAW lub SSAW zgodnie z API 5L, ASTM, EN lub wymaganiami specyficznymi dla projektu dla rur przewodowych, natomiast system FBE jest specyfikowany oddzielnie w oparciu o temperaturę roboczą, warunki zakopania lub zanurzenia, metodę instalacji i narażenie na uszkodzenia mechaniczne. Podczas produkcji powierzchnia rury jest odtłuszczana, piaskowana do wymaganej czystości i profilu zakotwiczenia, podgrzewana w kwalifikowanym oknie aplikacji proszku i natryskiwana elektrostatycznie proszkiem epoksydowym. Proszek w kontakcie z gorącą stalą topi się, zwilża profil piaskowania, żeluje i sieciuje chemicznie, tworząc ciągłą termostabilną powłokę, która przylega bezpośrednio do podłoża.
Ta związana powłoka ogranicza kontakt stali z wilgocią gleby, wodą gruntową, rozpuszczonymi solami i innymi substancjami korozyjnymi i jest zwykle stosowana w połączeniu z odpowiednio zaprojektowanym systemem ochrony katodowej dla zakopanych lub zanurzonych rurociągów naftowych i gazowych. Termin FBE opisuje wyłącznie system powłoki ochronnej; Nie określa gatunku stali, ścieżki produkcyjnej, grubości ścianki, ciśnienia projektowego ani właściwości mechanicznych rury podstawowej.
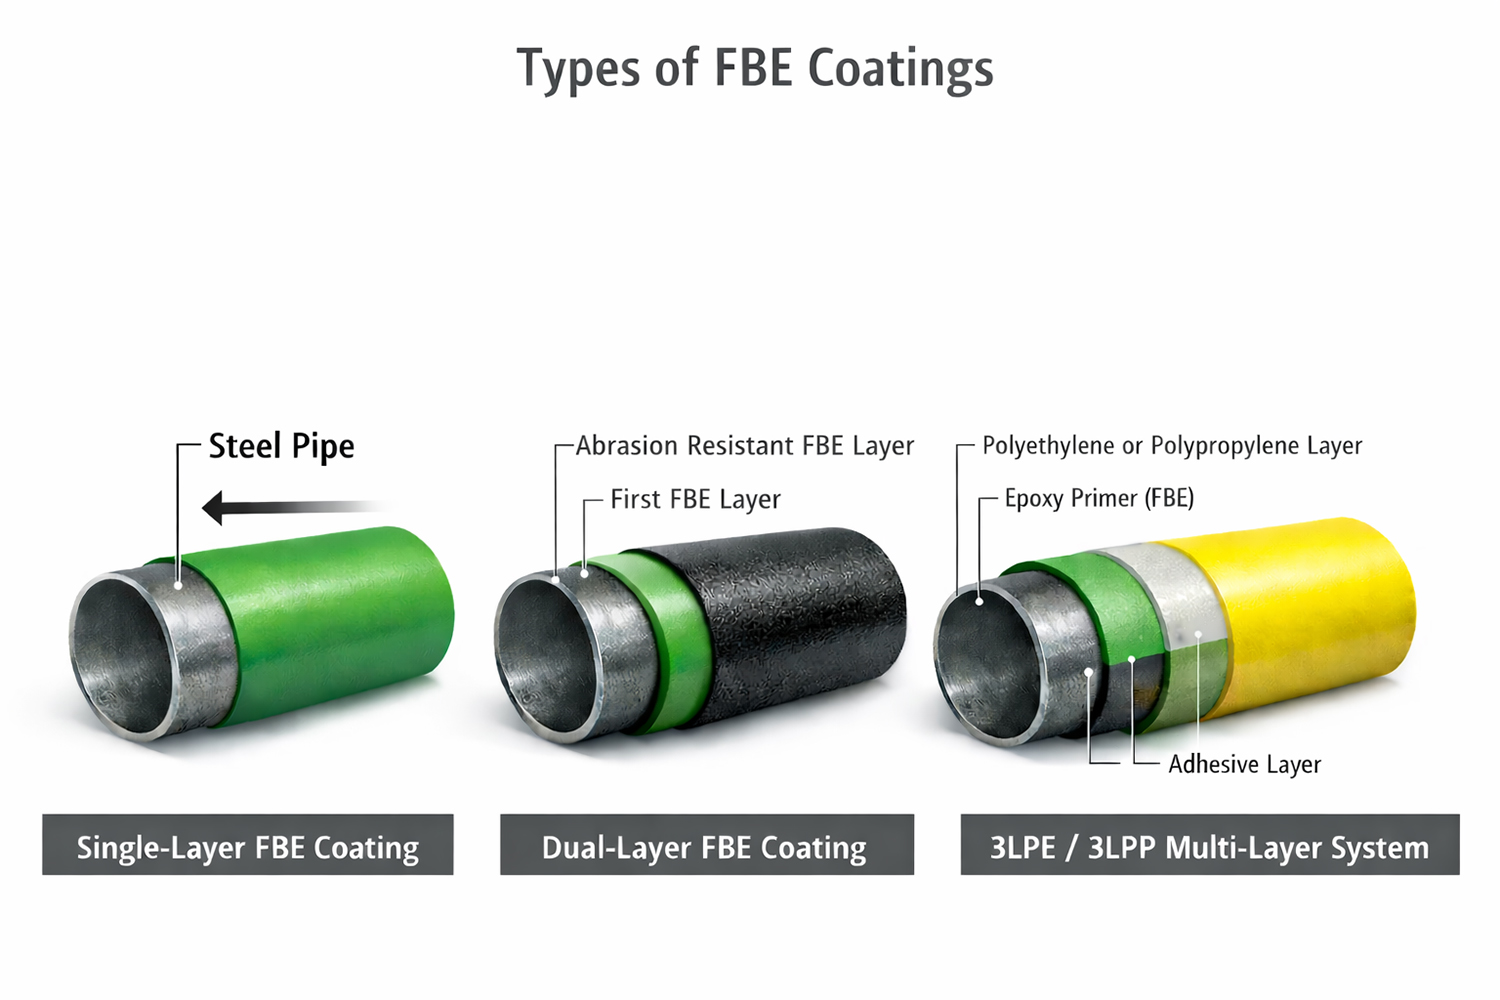
W zależności od temperatury pracy, sposobu montażu i narażenia na uszkodzenia mechaniczne, na rurze z powłoką FBE można zastosować:
- Jednowarstwowa zewnętrzna FBE;
- Dwuwarstwowa FBE z odporną na ścieranie warstwą zewnętrzną;
- FBE jako podkład antykorozyjny w systemie 3LPE lub 3LPP;
- Wewnętrzna wyściółka FBE, jeśli wymaga tego medium robocze i obowiązująca norma dotycząca rurociągów wodnych lub procesowych.
Zewnętrzne i wewnętrzne systemy FBE należy określić oddzielnie. Proszek zakwalifikowany do zastosowań w rurach zakopanych na zewnątrz nie nadaje się automatycznie do wody pitnej, wody produkcyjnej, chemikaliów, zastosowań wewnętrznych w wysokiej temperaturze ani do zastosowań poprawiających przepływ.
Typowe zastosowania
Powłokę FBE stosuje się tam, gdzie ochrona przed korozją musi być mierzalna poprzez kontrolowane przygotowanie powierzchni, nakładanie powłoki, kontrolę DFT, wykrywanie wakacji, naprawy i identyfikowalne zapisy dotyczące wydania.
Rurociągi naftowe i gazowe: Zewnętrzna powłoka FBE jest nakładana na zakopane lub zanurzone rurociągi transportowe, linie zbierające i rurociągi. Powłoka izoluje stal od mokrej gleby, wód gruntowych i rozpuszczonych zanieczyszczeń jonowych, zachowując zgodność z ochroną katodową. Przy wyborze należy wziąć pod uwagę temperaturę roboczą, stan gleby, odkształcenie rury, projekt złącza w miejscu montażu, jakość zasypki i oczekiwane obciążenie podczas transportu, układania i wodowania.
Jednowarstwowy FBE jest odpowiedni, gdy uszkodzenia montażowe są kontrolowane. Dwuwarstwową lub odporną na ścieranie powłokę FBE można stosować w przypadku przejazdów przez autostrady, przepraw przez rzeki, poziomych przewiertów kierunkowych (HDD) i innych przęseł narażonych na zwiększone uderzenia, zadrapania lub uszkodzenia spowodowane przez opór.
Rury wodociągowe i sanitarne: Powłokę i wykładzinę FBE można nakładać na stalowe rury i kształtki wodociągowe zgodnie z AWWA C213 i wymaganiami projektu. Powłoka zewnętrzna chroni zakopaną stal przed korozją od strony gruntu, natomiast powłoka wewnętrzna musi być specjalnie dostosowana do transportowanej wody lub ścieków.
W przypadku usług wody pitnej specyfikacja musi określać wymagane atesty sanitarne wody pitnej, warunki utwardzania, dopuszczalne limity poboru, metodę badania nieciągłości, wymagania dotyczące czystości oraz obróbkę końcówek spawanych, kołnierzy i połączeń polowych.
Armatura i zawory: FBE można nakładać na łuki, trójniki, reduktory, korpusy zaworów i inne elementy rur żelaznych lub stalowych. Produkty te wymagają dodatkowej kontroli krawędzi, krawędzi spoin, przejść korpusu, gwintowników, wnęk i nieregularnych geometrii, ponieważ ekranowanie elektrostatyczne i lokalna utrata ciepła mogą powodować powstawanie stref cienkowarstwowych.
Jeżeli uwzględnione są zawory lub hydranty, zakres powłoki musi uwzględniać zewnętrzne powłoki FBE i wewnętrzne powłoki ochronne. AWWA C550 ma zastosowanie w szczególności do powłok wewnętrznych zaworów i hydrantów kwalifikowanych do zastosowań wodnych i nie jest ogólną normą dotyczącą powłok zewnętrznych dla rur stalowych.
Zbrojenie, w zależności od projektu: żywica epoksydowa związana metodą stapiania jest również stosowana do stali zbrojeniowej w celu ograniczenia kontaktu z chlorkami i wilgocią w konstrukcjach betonowych. Jednakże pręty zbrojeniowe powlekane FBE spełniają określone standardy dotyczące materiału, gięcia, obsługi i naprawy. Dane dotyczące kwalifikacji prętów zbrojeniowych nie powinny być wykorzystywane jako dowód akceptacji projektu rur powlekanych FBE.
Zakres specyfikacji powłok rurowych i punkty akceptacji
Praktyczna specyfikacja powłoki FBE łączy każde pole zamówienia z wymiernym zapisem produkcji lub kontroli. Wymagania końcowe są zwykle wdrażane poprzez zatwierdzony plan inspekcji i testów (ITP).
Podsumowanie specyfikacji dla zapytania ofertowego dotyczącego powłoki rurociągów
| Pojęcie | Typowa definicja w RFQ/ITP | Fokus akceptacji |
|---|---|---|
| System powłokowy | Pojedyncza warstwa FBE, podwójna warstwa FBE, odporna na ścieranie FBE lub FBE jako podkład w ramach 3LPE/3LPP | Konstrukcja systemu jest dostosowana do temperatury pracy, sposobu montażu i narażenia na uszkodzenia mechaniczne |
| Rura podstawowa | Norma, wydanie, gatunek, trasa produkcyjna, średnica zewnętrzna, grubość ścianki, długość i stan końcowy | Właściwy materiał i geometria rury wchodzą do linii powlekania |
| Przygotowanie powierzchni | Stopień czystości, kwalifikowany profil kotwy, limity pyłu i zanieczyszczeń rozpuszczalnych | Powierzchnia stali zapewnia stabilną przyczepność powłoki |
| Grubość/grubość | Minimalny, nominalny lub dozwolony zakres, wzór odczytów i metoda pomiaru | Grubość powłoki jest wystarczająca i rozkłada się równomiernie, bez nadmiaru |
| Test nieciągłości/porowatości | Typ czujki, podstawa napięcia, zakres inspekcji, zasady naprawy i ponownego testowania | Powłoka tworzy ciągłą barierę przed korozją bez otwartych nieciągłości |
| Końce rur / strefa niepowlekana (przycięcie) | Długość i tolerancja cięcia, stan skosu i tymczasowe zabezpieczenie | Spawanie na miejscu i pokrywanie złączy na miejscu można wykonać bez zanieczyszczeń i konfliktów wymiarowych |
| Remont | Zatwierdzony materiał do naprawy, metoda przygotowania, maksymalny rozmiar naprawy i obowiązkowa ponowna kontrola | Usterki lokalne są zamykane w ramach kontrolowanego i udokumentowanego procesu |
| Identyfikowalność | Identyfikator rury powiązany z numerem serii, partią powłoki, partią proszku, raportami z inspekcji i listą pakowania | Fizyczny potok pozostaje połączony z całym plikiem wersji |
W przypadku jednowarstwowego zewnętrznego FBE stosowanego w rurociągach do transportu ropy i gazu norma ISO 21809-2:2026 dotyczy kwalifikacji, stosowania, kontroli, testowania, obsługi i przechowywania. AMPP/NACE SP0394-2023 przedstawia dodatkowe praktyki branżowe w zakresie jednowarstwowych zewnętrznych powłok FBE stosowanych w zakładach.
CSA Z245.20:22 dotyczy nakładanych przez zakłady epoksydowych powłok zewnętrznych do rur stalowych. CSA Z245.21 dotyczy powłok polietylenowych i nie powinien być stosowany jako główny punkt odniesienia dla powłok FBE.
AWWA C213-22 ma zastosowanie przy określaniu powłok lub okładzin FBE dla stalowych rur i kształtek wodociągowych. AWWA C550-24 dotyczy wewnętrznych powłok ochronnych zaworów i hydrantów w ich deklarowanym zakresie eksploatacji wodnej.
W zamówieniu należy wskazać wymagane wydanie oraz ewentualne uzupełnienia projektu. Odniesienie do normy nie eliminuje konieczności definiowania DFT, temperatury projektowej, cięcia, limitów napraw, badań kwalifikacyjnych, częstotliwości kontroli i dokumentacji projektowej.
Proces aplikacji (przygotowanie powierzchni, podgrzewanie, pudrowanie, topienie i utwardzanie)
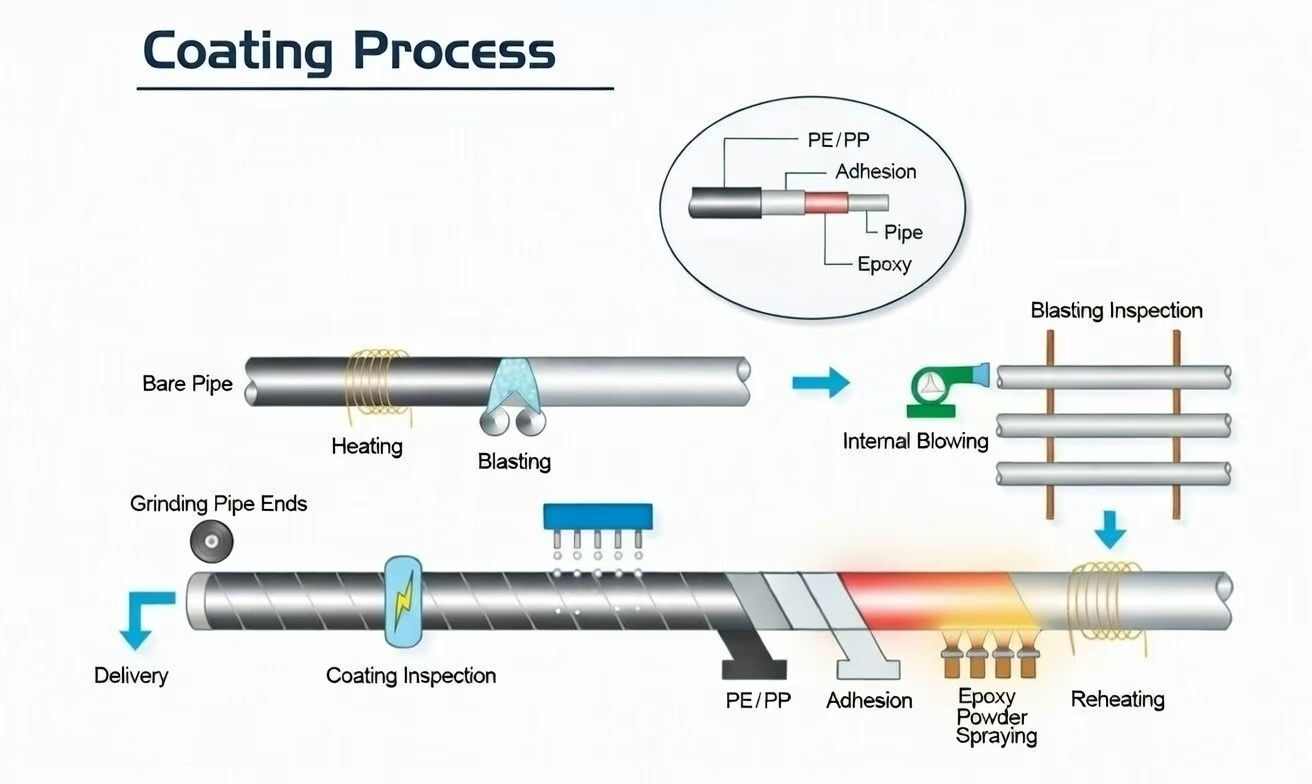
Właściwości powłoki FBE ustala się zanim proszek dotrze do rury. Stan powierzchni, kontrola termiczna, obsługa proszku i historia utwardzania muszą być utrzymywane w ramach kwalifikowanego okna procesu przez całą produkcję.
1. Przygotowanie powierzchni
Przed obróbką strumieniowo-ścierną usuwa się olej, smar, powłoki tymczasowe, pozostałości po znakowaniu i inne zanieczyszczenia. Wady stali, takie jak ostre zadziory, odpryski, odpryski spawalnicze i wystające krawędzie szlifierskie muszą zostać skorygowane, ponieważ cienka warstwa termoutwardzalna nie jest w stanie niezawodnie pokryć niedopuszczalnych warunków podłoża.
Następnie rura jest poddawana obróbce strumieniowo-ściernej do określonego stopnia czystości, zazwyczaj ISO 8501-1 Sa 2½ lub SSPC-SP 10/NACE nr. 2, jeśli wymaga tego odpowiednia procedura. Piaskowanie tworzy również profil kotwiący, który sprzyja mechanicznemu połączeniu FBE ze stalą.
Kontrola może obejmować:
- wizualne porównanie czystości;
- pomiar profilu powierzchni za pomocą repliki taśmy lub skalibrowanego przyrządu do profilowania;
- ocena pyłu;
- oznaczenie soli rozpuszczalnych, jeśli zostało to określone;
- przegląd temperatury powierzchni rur i punktu rosy;
- potwierdzenie, że usunięto luźne zanieczyszczenia ścierne i osadzone;
- kontrola odstępu pomiędzy piaskowaniem a powlekaniem.
Wymagany profil kotwy zależy od wybranego proszku FBE i kwalifikowanej procedury powlekania. Nie należy automatycznie przenosić stałego zakresu profili z innego systemu proszkowego.
2. Rozgrzewanie
Czysta rura jest podgrzewana za pomocą cewek indukcyjnych lub innego zatwierdzonego systemu grzewczego. Stal musi dotrzeć do określonego okna aplikacji proszku przed wejściem do kabiny lakierniczej.
Kontrola temperatury musi uwzględniać:
- grubość ścianki i pojemność cieplna rury;
- równomierność temperatury na obwodzie;
- wahania temperatury wzdłuż rury;
- utrata ciepła w pobliżu końcówek i stref cięcia;
- prędkość linii powlekającej;
- wymagany czas żelowania i utwardzania;
- skalibrowane przyrządy na podczerwień i temperaturę kontaktową.
Temperatura stali poniżej kwalifikowanego zakresu może powodować niepełne stopienie, słabe zwilżenie powierzchni, słabą przyczepność i niewystarczające utwardzanie. Nadmierna temperatura może przyspieszyć żelowanie, zmniejszyć elastyczność powłoki, uszkodzić proszek lub spowodować nieprawidłowe warunki utwardzania. Dziennik produkcji musi wykazywać faktycznie zmierzone temperatury, a nie tylko ustawienie grzałki.
3. Aplikacja proszku elektrostatycznego
Na uziemioną i podgrzaną rurę stalową natryskuje się naładowany elektrostatycznie proszek FBE. Proszek topi się w kontakcie, przepływa w kierunku profilu piaskowania i wiąże się, tworząc ciągłą warstwę.
Kontrole aplikacji zazwyczaj obejmują:
- nazwa i numer partii proszku;
- warunki przechowywania i trwałość proszku;
- limity pyłu pierwotnego i odzyskanego;
- położenie i napięcie pistoletów natryskowych;
- szybkość podawania proszku;
- obrót rury lub prędkość przenośnika;
- czyszczenie kabiny lakierniczej;
- osadzanie się na szwach spawalniczych;
- maskowanie i kontrola obszarów cięcia;
- grubość folii na końcach rur i przejściach geometrycznych.
Należy sprawdzić lokalną DFT w szwach spawalniczych, obszarach szlifowanych, końcach rur i innych miejscach, gdzie geometria powierzchni lub zmiany temperatury mogą mieć wpływ na osadzanie się powłoki.
4. Utwardzanie i chłodzenie
Po nałożeniu ciepło resztkowe stali umożliwia żelowanie stopionego epoksydu i chemiczne usieciowanie. Wymagane warunki utwardzania zależą od składu proszku, historii temperatury stali, grubości powłoki i czasu, jaki upłynął przed hartowaniem w wodzie.
Zatwierdzona procedura musi określać:
- dopuszczalne okno temperatury aplikacji;
- minimalny czas utwardzania lub przebywania;
- ograniczenia prędkości linii;
- czas przed hartowaniem wodą;
- w razie potrzeby dodatkowe dogrzewanie;
- metoda weryfikacji utwardzania;
- działanie, które należy podjąć po odchyleniu temperatury lub prędkości linii.
W razie potrzeby do oceny właściwości proszku, zachowania zeszklenia lub stopnia utwardzenia można zastosować różnicową kalorymetrię skaningową. Częstotliwość testów i kryteria akceptacji muszą być zgodne z obowiązującą normą, kwalifikacją powłoki i ITP projektu.
Chłodzenie rozpoczyna się dopiero po osiągnięciu wystarczającego utwardzenia. Zgodnie z kwalifikowaną procedurą można zastosować hartowanie powietrzem, hartowanie wodą lub chłodzenie stopniowe. Przedwczesne hartowanie może zakłócić utwardzanie, natomiast niekontrolowane postępowanie przed odpowiednim schłodzeniem może spowodować ślady lub wypaczenia gotowej powłoki.
Po schłodzeniu rura pokryta FBE przechodzi kontrolę wzrokową, pomiar DFT, wykrywanie nieciągłości, weryfikację cięcia, dozwoloną naprawę, ponowne testowanie, znakowanie i bezpieczne przechowywanie.
Kluczowe atrybuty wydajności
Wybrano powłokę epoksydową związaną metodą stapiania, ponieważ jej działanie można powiązać z określonymi testami kwalifikacyjnymi i mierzalnymi kontrolami produkcji.
Ochrona przed korozją: Utwardzona powłoka oddziela stal od wilgoci, tlenu, soli i innych zewnętrznych czynników korozyjnych. Wydajność zależy od ciągłości powłoki, przyczepności, utwardzania, grubości warstwy i przydatności proszku wybranego do rzeczywistego środowiska pracy.
Wysoka przyczepność: FBE przylega bezpośrednio do odpowiednio przygotowanej stali. Stabilna przyczepność wymaga kontrolowanego czyszczenia, profilu kotwiącego, temperatury aplikacji, utwardzania i zabezpieczenia przed zanieczyszczeniem pomiędzy piaskowaniem a powłoką.
Odporność chemiczna: Kwalifikowane systemy FBE są odporne na różnorodne chemikalia zawarte w glebie, składniki wód gruntowych i środowisko rurociągów. Odporność chemiczna zależy od produktu i temperatury i należy ją potwierdzić w oparciu o rzeczywiste narażenie, a nie opisywać ją jako nieograniczoną odporność.
Odporność na odłączenie katodowe: W przypadku rurociągów pracujących z ochroną katodową system powłokowy jest rutynowo oceniany pod kątem odporności na odspojenie wokół zamierzonego defektu pod określonym naprężeniem, elektrolitem, temperaturą i czasem ekspozycji. Wyniki kwalifikacji nie są wymienne dla proszków, cykli utwardzania lub temperatur roboczych.
Wytrzymałość i elastyczność: Wykwalifikowany system FBE zapewnia odporność na uderzenia podczas przenoszenia i może kompensować kontrolowane odkształcenia rur. Rzeczywista elastyczność zależy od składu proszku, DFT, utwardzania, średnicy rury, grubości ścianki i warunków zginania. Systemy dwuwarstwowe można wybrać tam, gdzie wymagana jest większa odporność na ścieranie i uszkodzenia montażowe.
Gładka, możliwa do sprawdzenia powierzchnia: Zewnętrzny FBE zapewnia gładką powierzchnię, która ułatwia kontrolę wizualną, DFT i nieciągłości. Nie zmniejsza wewnętrznego oporu przepływu rury, ponieważ znajduje się na zewnątrz rury. O zmniejszeniu chropowatości wewnętrznej można mówić jedynie w przypadku zastosowania oddzielnie określonej i kwalifikowanej powłoki wewnętrznej FBE.
Interfejsy systemu: podkład epoksydowy i farba epoksydowa
Dokumenty dotyczące powłok często zawierają kilka terminów odnoszących się do żywic epoksydowych, ponieważ różne powłoki i różne miejsca pracy wymagają różnych metod aplikacji.
Podkład epoksydowy: W wielowarstwowych systemach powłok zewnętrznych (np. systemach poliolefinowych) epoksydowa powłoka bazowa jest często opisywana jako podkład epoksydowy, ponieważ mocuje system do piaskowanej stali i służy jako główna bariera antykorozyjna. Na wielu liniach produkcyjnych FBE pełni rolę podkładu epoksydowego w całej strukturze systemu. Dwuwarstwowy FBE odporny na ścieranie (zdefiniowany w projekcie): Tam, gdzie ryzyko uszkodzenia podczas instalacji wzrasta na skrzyżowaniach (autostrady, drogi wodne i zatłoczone usługi), można zastosować dwuwarstwowe lub odporne na ścieranie systemy FBE, aby zapewnić dodatkową ochronę mechaniczną poza standardową jednowarstwową powłoką FBE. warstwa. • Farba epoksydowa: w obszarach połączeń na miejscu, krzywiznach warsztatowych i lokalnych naprawach, stopiony proszek zastosowany w zakładzie zwykle nie jest ponownie nakładany na miejscu. W tych obszarach płynne materiały epoksydowe są często określane jako farby epoksydowe do powlekania pasków, poprawek lub napraw, po których następuje ponowny test ciągłości w celu ścisłej akceptacji.
Rodzaje i warianty
Powłoka FBE jest dostarczana w różnych konstrukcjach w zależności od narażenia na korozję, temperatury roboczej i ryzyka uszkodzenia podczas instalacji.
Single Coat FBE: Pojedyncza warstwa termoutwardzalnego proszku epoksydowego związana bezpośrednio z przygotowaną stalą. Stosowany jest jako podstawowa zewnętrzna bariera antykorozyjna, podczas której należy odpowiednio kontrolować obsługę rur, stan rowów i uszkodzenia zasypki.
Zapytanie ofertowe musi określać kwalifikację proszku, DFT, przygotowanie powierzchni, czas aplikacji i utwardzania, cięcie, badanie nieciągłości, limity napraw i zapisy dotyczące identyfikowalności.
Dwuwarstwowa FBE: Dwuwarstwowa konstrukcja dodaje odporną na ścieranie lub wzmocnioną mechanicznie warstwę zewnętrzną na główną warstwę antykorozyjną FBE. Stosowana na skrzyżowaniach, w nierównym terenie, przy ociągach HDD i w innych miejscach, gdzie pojedyncza warstwa może być narażona na większe uszkodzenia mechaniczne.
Dwuwarstwowa powłoka FBE nie eliminuje konieczności ostrożnego obchodzenia się z nią, stosowania odpowiednich rolek, amortyzowanych podpór, kompatybilnej powłoki wiążącej w terenie i kontroli po montażu.
Systemy wielowarstwowe – 3LPE i 3LPP: FBE tworzy pierwszą warstwę kontrolującą korozję w trójwarstwowej powłoce poliolefinowej. Warstwa kleju łączy FBE z zewnętrzną warstwą PE lub PP, podczas gdy poliolefina zapewnia dodatkową ochronę mechaniczną i barierę dla wilgoci.
Zapytanie ofertowe musi wskazywać kompletny system 3LPE lub 3LPP, indywidualne wymagania dla każdej warstwy, całkowitą grubość, geometrię cięcia, testy odrywania lub przyklejania, kontrolę nieciągłości, system naprawy i pakiet identyfikowalności.
Pakiet przeglądów i dokumentacji
Akceptacja powłoki FBE jest zwykle zamknięta, gdy kupujący może (1) sprawdzić, czy system powłok i zakres inspekcji odpowiadają zapytaniu ofertowemu/ITP, (2) prześledzić każdą długość rury do partii powłoki i jej zapis testów oraz (3) potwierdzić, że naprawy i ponowne testy zostały zakończone i zarejestrowane bez otwartych przerw.
Typowe rezultaty obejmują: „Rekordy kontroli materiałów i procesów: procedury powlekania i ITP (zatwierdzony projekt), protokoły kontroli przychodzącej, certyfikaty partii/partii proszku epoksydowego (CoA), identyfikowalność partii, kontrola przechowywania/okresu przydatności do spożycia i parametry procesu linii obejmujące kontrolę ścierniwa, docelowy profil powierzchni i okno temperatury podgrzewania wstępnego (180–250 stopni) stosowane w produkcji. „Dowód przygotowania powierzchni i zastosowania: weryfikacja czystości (np. Sa 2½ / nr NACE. 2, jeśli określono), odczyty profilu powierzchni (np. 50–100 µm, jeśli określono), odczyty temperatury wstępnego podgrzewania wzdłuż rurociągu oraz dzienniki zastosowań, które zapewniają powtarzalność w całej partii produkcyjnej oraz na końcach/strefach cięcia. Raporty z kontroli gotowej powłoki: wyniki DFT z identyfikowalną identyfikacją przyrządu i zdefiniowanym wzorcem odczytu (min./średnia/maks. vs. określony zakres), zapisy testów nieciągłości (jeep) wskazujące kryteria naprężeń testowych, zakres pokrycia, wyniki i znalezione nieciągłości, a także notatki z testów, wizualna kontrola stanu powłoki i zgodności końcówek/nacięć. Pakiet napraw i ponownego testu zamknięcia: zapis napraw zawierający wyszczególnienie rodzaju wady, lokalizacji (według identyfikatora i położenia rury), materiału/metody naprawy, potwierdzenia naprawy (jeśli jest to wymagane) i wymaganych wyników ponownych testów (ponowny test nieciągłości i dodatkowa weryfikacja DFT) aż do uzyskania akceptacji ciągłości bez napraw otwartych. Plik identyfikowalności i wydania: matryca identyfikowalności łącząca oznakowanie/identyfikator rury z partią powłoki i partią proszku, numery raportów z inspekcji (DFT/nieciągłości/naprawy) i pozycje listy pakowania, poparte certyfikatami kalibracji sprzętu kontrolnego (miernik DFT, detektor nieciągłości, przyrządy do pomiaru temperatury) oraz zdefiniowanymi w projekcie dokumentami kwalifikacyjnymi/laboratoryjnymi, jeśli jest to wymagane (np. przyczepność, odłączenie katodowe, uderzenie/ścieranie).
Wsparcie dostaw i realizacji projektów
GNEE wspiera dostawę powłoki FBE, dopasowując zakres powłoki do mierzalnych dowodów akceptacji, tak aby przegląd zapytania ofertowego, wykonanie ITP i zatwierdzenie wydania mogły zostać zamknięte przy pierwszym złożeniu.
Zakres wykonania zazwyczaj obejmuje: Potwierdzenie zakresu: rodzaj systemu powłokowego (pojedyncza warstwa FBE, odporna na ścieranie podwójna warstwa FBE lub FBE jako podkład epoksydowy na 3LPE/3LPP), okno DFT, kryteria testu nieciągłości (jeep), długość cięcia, limity naprawy i wymagania dotyczące ponownego testu zgodnie z metodą instalacji i interfejsem wiążącym w terenie. Kontrola partii i dokumentów: Identyfikacja rur powiązana z partią powłoki i partią proszku, z odczytami DFT, zapisami testów nieciągłości i zapisami napraw/ponownych testów uporządkowanymi według długości rury lub partii i skorelowanymi z pozycjami na liście pakowania. Ochrona podczas transportu: Zdefiniowano i zastosowano zabezpieczenie przed przecięciem i skosem/końcem, aby zmniejszyć uszkodzenia podczas załadunku, transportu i obsługi placu, utrzymując stały stan końcowy podczas spawania w terenie i powlekania spoin. Plik wydania: Skonsolidowany pakiet, który łączy zapisy procesu powlekania, wyniki inspekcji, dowody kalibracji/kwalifikacji (zdefiniowane przez projekt), korespondencję dotyczącą identyfikowalności i dokumenty wysyłkowe w strukturę gotową do przeglądu, aby zminimalizować cykle ponownego przesyłania.
Darmowa wycena
Często zadawane pytania (FAQ)
P1: Co to jest powłoka epoksydowa związana metodą stapiania i co oznacza „fuzja” w powłoce FBE? A1: Powłoka epoksydowa związana metodą stapiania to epoksydowa powłoka proszkowa nakładana na wstępnie podgrzaną stal; „fuzja” to topienie proszku i jego zwilżanie na gorącej powierzchni stali, jego płynięcie aż do utworzenia ciągłej błony i późniejsze utwardzanie aż do uzyskania usieciowanej bariery epoksydowej.
P2: Czy istnieje różnica między powłoką FBE a powłoką proszkową FBE? A2: Powłoka FBE opisuje końcową utwardzoną powłokę na rurze lub elemencie, podczas gdy powłoka proszkowa FBE podkreśla materiał proszkowy i proces nakładania proszku zastosowany do utworzenia powłoki.
P3: Jakie elementy kontroli są zwykle używane do akceptowania powłoki FBE na powlekanych rurach? A3: Akceptacja zazwyczaj koncentruje się na dystrybucji grubości suchej powłoki (DFT), badaniu nieciągłości/porowatości, zapisach napraw i ponownych testów, monitorowaniu stanu cięcia/zakończenia oraz identyfikowalności łączącej identyfikator rury z partią powłoki i zapisami inspekcji.
P4: Gdzie podkład epoksydowy i farba epoksydowa pasują do projektu powlekania rur, który określa FBE? A4: Podkład epoksydowy zazwyczaj opisuje epoksydową powłokę bazową w systemach wielowarstwowych, gdzie FBE może działać jako warstwa podkładowa, podczas gdy farba epoksydowa jest zwykle używana do powlekania złączy w miejscu pracy lub napraw miejscowych, gdzie stapianie proszku nie jest ponownie nakładane na miejscu.
Popularne Tagi: powłoka fbe (epoksydowa) do rur, dostawca, spersonalizowana, hurtowa, tania, zniżka, cennik, niska cena, w magazynie, bezpłatna próbka


