


Krótkie wprowadzenie do rur kanałowych
Spawane rury stalowe obejmują procesy produkcyjne ERW, EFW, LSAW i SSAW, przy użyciu stali węglowej, stopowej i nierdzewnej, zgodnie z normami zgodnymi z API 5L, ASTM i ASME.
API 5L Gr B, X42, X46, X52, X56, X60, X65, X70, X80 PSL1, PSL2 oraz do pracy kwasowej. ASTM A53B. ASTM A252 klasa 3 dla pali rurowych. ASTM A672 B60, C65 dla usług wysokociśnieniowych.
Krótkie wprowadzenie do rur kanałowych
Rura stalowa API 5L przeznaczona jest do rurociągów naftowych i gazowych w przemyśle naftowym i gazowym, opracowana dla różnych środowisk pracy. Materiał rury kanałowej to zazwyczaj stal węglowa i spełnia specyfikacje API SPEC 5L. Znajduje zastosowanie w przemyśle naftowym i gazowniczym, spełnia wymagania transportowe przemysłu naftowego i oczekuje się, że będzie działał w ekstremalnych sytuacjach: niskich i wysokich temperaturach, odporności na korozję w środowiskach korozyjnych oraz pracy kwasowej w warunkach H2S.
Zobacz wszystkie specyfikacje rur API 5L.
Charakterystyka gatunków rur spawanych (ERW, LSAW, SSAW) na rurociągi
Typowa klasa: API 5L Gr.B PSL1, PSL2, rura przyłączeniowa do kwasu. Średni: X42, X46. Średni: X52. Średnie i wysokie: X56. Wysoki poziom: rura API 5L X60 PSL1, PSL2 LSAW. Wysoka: rura API 5L X65 PSL1, PSL2 LSAW/SSAW. Wysoka premia: API 5L X70. Wysoka premia: API 5L X80.
Do rur PSL2 dodawana jest litera N, Q lub M, np. API 5L X52N, API 5L X60Q/M. Rury do zastosowań kwasowych mają przyrostek liter NS, QS lub MS, na przykład API 5L X65QS.
Litery z przyrostkiem N, Q, M, S
Odp.: Walcowane na gorąco w stanie, w jakim jest (walcowane). N: Normalizowane przy walcowaniu, znormalizowane formowanie, znormalizowane. P: Hartowane i hartowane. M: Laminowane lub formowane termomechanicznie. S: Zastosowanie w służbie kwasowej (kwaśnej).
Skład chemiczny i odporność mechaniczna
Skład chemiczny rury spawanej API 5L podlega bardziej rygorystycznej kontroli niż rura bez szwu. Więcej informacji na temat rur bez szwu API 5L można znaleźć tutaj.
Wytrzymałość na rozciąganie i granica plastyczności są takie same jak w przypadku rury bez szwu API 5L.
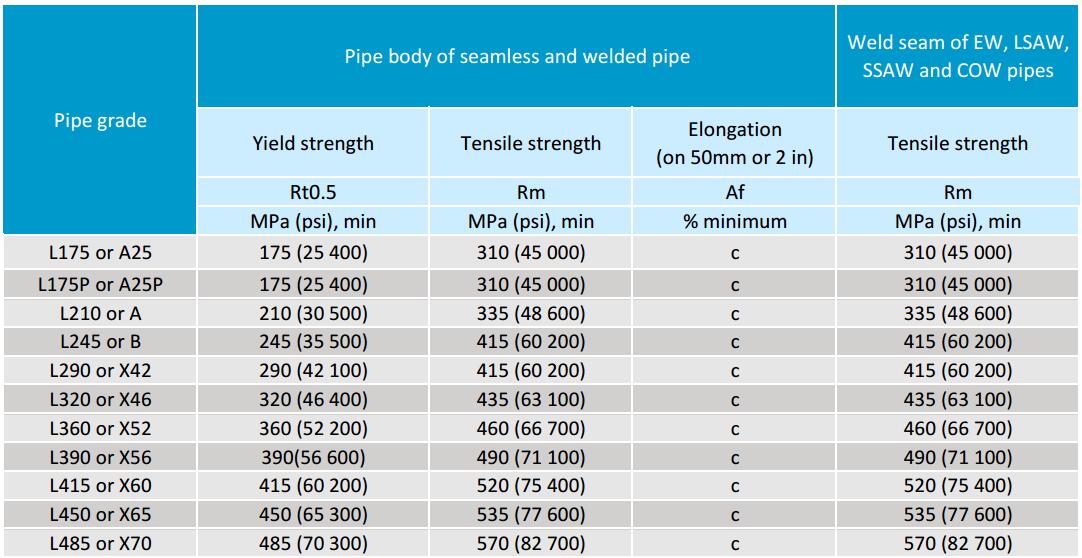
Nasz asortyment dostaw rur spawanych API 5L do kanałów
Spawana rura stalowa (ERW, LSAW, SSAW) do kanałów: 1/2" do 60". Zakres grubości: od SCH 10 do SCH 160. Rodzaj końcówek: końcówki skośne, końcówki płaskie. Zakres długości: 20FT, 40FT lub dostosowany. Dostępne osłony ochronne z tworzywa sztucznego lub żelaza. Wykończenia powierzchni: naturalne, lakierowane, czarna farba, 3PE, FBE itp.
Rodzaje produkcji rur spawanych
Istnieją 3 rodzaje spawania: ERW (spawanie elektrooporowe), LSAW (spawanie łukiem wzdłużnym) i SSAW (spawanie łukiem krytym spiralnie).
Rura ERW to rodzaj rury oporowej, który różni się od rury spawanej i rury spawanej prądem stałym (DC) pod dwoma różnymi względami, jak poniżej. W zależności od częstotliwości spawania wyróżnia się spawanie IF dla niskiej częstotliwości i spawanie ultra-IF dla wysokiej częstotliwości. W przypadku rur cienkościennych stosuje się zgrzewanie wysoką częstotliwością, najczęściej przy zgrzewaniu kontaktowym i zgrzewaniu indukcyjnym. W przypadku rur o małej średnicy stosuje się spawanie prądem stałym. Do produkcji rur integralnych i typu ERW stosuje się proces spawania o wysokiej częstotliwości. Do magazynowania ropy i gazu najbardziej zalecanym typem jest ERW wzdłużny ze względu na jego jakość, łatwość transportu i koszt.
Zarówno rury LSAW, jak i SSAW to rury SAW (rury stalowe spawane łukiem krytym), produkowane przy użyciu procesu spawania łukiem krytym w celu przygotowania stali, w wyniku czego powstaje rura o dużej gęstości. Dzięki warstwie topnika nie następuje natychmiastowa utrata ciepła, a ciepło jest skoncentrowane w pobliżu lutu. Rezultatem jest wysokiej jakości łuk o wysokiej wydajności z dymem, który ma intensywne zastosowanie w zbiornikach ciśnieniowych, produkcji rur, belek, płynów, konstrukcji stalowych itp. Rura SAW ma swoje główne zastosowanie w rurze LSAW, czyli wzdłużnej rurze spawanej łukiem krytym.
Proces produkcji rur spawanych ERW
Proces ERW jest zwykle stosowany w przypadku rur o średnicy mniejszej niż 24 cale, 609 mm.
Schemat blokowy produkcji rur stalowych do kanałów za pomocą spawania wzdłużnego ERW/HFW (zgrzewanie elektrooporowe): Rozwijanie – Spłaszczanie – Ścinanie i zgrzewanie doczołowe – Magazynowanie pętli – Blacha UT – Przycinanie – Formowanie – Spawanie wysokiej częstotliwości – Usuwanie zadziorów wewnętrznych i zewnętrznych – Badania ultradźwiękowe – Wyżarzanie średniej częstotliwości – Chłodzenie powietrzem – Chłodzenie wodą – Kalibracja – Prostoliniowość – Cięcie – Wstępna kontrola wymiarów i powierzchni – Ukosowanie końcowe - Badanie hydrostatyczne - Badanie ultradźwiękowe całej rury - Badanie ultradźwiękowe poza linią produkcyjną - Ultradźwiękowe badanie końcowe - Ostateczna kontrola wymiarów i powierzchni - Powłoka antykorozyjna - Znakowanie - Ochrona końcówek - Kontrola i przechowywanie
Proces produkcji rur LSAW (rura JCOE)
Rura LSAW dotyczy średnic od 20 cali (508 mm) do 40 cali (1016 mm). Rura LSAW nazywana jest również rurą JCOE ze względu na procedury produkcyjne, polegające na formowaniu w kształt J - kształt C - kształt O i rozszerzalność na zimno E.
Schemat blokowy produkcji spawanych rur stalowych LSAW dla kanałów: Blacha UT – Podnoszenie próżniowe – Kontrola ultradźwiękowa – Frezowanie krawędzi – Gięcie wstępne – Formowanie typu J – Formowanie typu C – Formowanie typu O – Zgrzewanie punktowe łukiem osłoniętym Gaz CO2 - Spawanie płyt pomocniczych - Spawanie wewnętrzne - Spawanie zewnętrzne - Usuwanie płyt pomocniczych - Czyszczenie - Zaokrąglanie - Test X - Test ultradźwiękowy - Mycie przed rozszerzaniem - Rozszerzanie mechaniczne - Mycie po rozszerzeniu „Prostoliniowość” „Badanie hydrostatyczne” „Badanie ultradźwiękowe” „Szlifowanie spoin na końcach” „Okładzina mechaniczna” „Badanie rentgenowskie korpusu i obu końców” „Badanie ultradźwiękowe końcówek” „Badanie magnetyczno-proszkowe obu końców” „Ważenie i pomiar długości – Kontrola produktu – Powłoka zewnętrzna – Powłoka wewnętrzna – Znakowanie – Pakowanie i przechowywanie


Proces produkcji rur SSAW
Rury SSAW dotyczą średnic do 60 cali (1524 mm).
Schemat technologiczny produkcji rur stalowych SSAW: Rozwijanie – Spłaszczanie – Ścinanie i zgrzewanie doczołowe – Frezowanie krawędzi – Walcowanie wstępne – Formowanie – Spawanie wewnętrzne i zewnętrzne – Cięcie – Testowanie ultradźwiękowe – Badanie rentgenowskie – Szlifowanie spoiny końcowej – Rozszerzanie końcowe – Próba hydrostatyczna – Kontrola ultradźwiękowa – Ukosowanie końcowe – Test X – Kontrola produkcji – Znakowanie – Przechowywanie

Kluczowe różnice między rurą SAW (LSAW, SSAW) a rurą ERW
Jak widać z powyższych procesów produkcyjnych, rury SAW (LSAW, SSAW) i ERW różnią się całkowicie od formowania, spawania itp., dlatego też wydajność obu rur różni się w następujących aspektach:
1. Jakość powierzchni rur ERW jest lepsza w porównaniu z rurami SAW (LSAW, SSAW), ponieważ są one gładkie i mają lepsze wykończenie. W większości rur SAW różnica dotyczy głównie wewnętrznego i zewnętrznego wzmocnienia spoiny.
2. Wady stwierdzone w rurach ERW są mniejsze niż w rurach SAW. Ponieważ w rurach SAW następuje osadzanie się topnika, oprócz defektów objętościowych generuje to więcej defektów. Wady rur ERW ograniczają się jedynie do linii drutu i prostych spoin i można je łatwo sprawdzić. Defekty są łatwo zauważalne, a odbicie ultradźwiękowe od powierzchni ułatwia ich wykrycie.
3. Współczynnik naprężenia szczątkowego w rurze ERW jest niższy niż w rurze SAW. Ponieważ w procesie ERW w większym stopniu dochodzi do odkształcenia rury ERW, po którym następuje kalibracja spłaszczonego owalu, występują eliptyczne zmiany pionowe i dławienie, co powoduje zmniejszenie naprężeń. Przemieszczenie rur ERW było mniejsze w porównaniu z rurami SAW wykonanymi z tego samego materiału wzdłuż nacięć osiowych i poprzecznych, a także było łatwe do wykrycia.
4. Chociaż ogólna wydajność rur ERW i SAW jest taka sama, gdy w rurze pojawi się defekt, w przypadku ERW kawałek stali można usunąć i ponownie zespawać, podczas gdy to samo nie dotyczy rur SAW, gdzie mogłoby to spowodować pękanie lub korozję, zwiększając trwałość ERW.
Zastosowania rur spawanych API 5L do kanałów
Dla przemysłu naftowego i gazowniczego, rury stalowe do systemów transportu rurociągowego. Firma GNEE dostarczyła rurę zgodnie z międzynarodową normą API 5L, która określa wymagania dotyczące produkcji spawanych rur rurociągowych na dwóch poziomach specyfikacji produktu (PSL1 i PSL2) do systemów transportu rurociągami w przemyśle naftowym i gazowym.
Poproś o bezpłatną wycenę już teraz!
Popularne Tagi: erw, lsaw i ssaw spawane rury stalowe do rurociągów, dostawca, dostosowane, hurt, tanio, rabat, cennik, niska cena, w magazynie, bezpłatna próbka


